
Детали автомобильных пружинных подвесок оптом
2026-08-03
- Технические параметры и классификаика деталей пружинной подвески для оптовых закупок
- Сравнительный анализ технологий производства: холодная навивка против горячей ковки
- Сертификация и стандарты качества: ГОСТ, EAC и требования экспорта
- Логистика, упаковка и минимальные объемы заказа (MOQ)
- Управление рисками при импорте: как избежать брака и финансовых потерь
- Производственные возможности и опыт ООО «Даньдун Фудинг Строительная Техника»
- Почему прямые закупки у производителя выгоднее работы через посредников
- Часто задаваемые вопросы
Технические параметры и классификаика деталей пружинной подвески для оптовых закупок
Закупка деталей автомобильных пружинных подвесок оптом требует не просто выбора поставщика с низкой ценой, а глубокого понимания металлургических свойств стали, геометрии витков и требований к усталостной прочности. В нашей практике работы с дистрибьюторами из стран СНГ и Европы мы наблюдали случаи, когда экономия 5% на стоимости партии приводила к отзыву всей серии продукции из-за преждевременного разрушения пружин после 20 000 км пробега. Критическим параметром здесь является не внешний вид, а соответствие химического состава стали стандартам ГОСТ или DIN, а также качество термообработки. Мы работаем исключительно со сталью марок 50CrV4, 51CrV4 и 60Si2MnA, так как именно эти сплавы обеспечивают необходимый баланс между твердостью сердцевины и пластичностью поверхности.
При формировании спецификации для оптового заказа необходимо учитывать диапазон рабочих нагрузок. Стандартные цилиндрические пружины для легковых автомобилей обычно имеют диаметр проволоки от 10 до 14 мм и количество активных витков от 5 до 8. Однако для коммерческого транспорта и внедорожников эти параметры меняются кардинально: диаметр может достигать 20-24 мм, а конструкция часто включает переменный шаг витка или коническую форму для прогрессивной характеристики жесткости. Ошибка в подборе жесткости (коэффициента k) даже на 10% приводит к изменению клиренса автомобиля и нарушению работы амортизаторов, что влечет за собой рекламации от конечных потребителей.
Наш производственный опыт показывает, что ключевым фактором долговечности является процесс дробеструйной обработки (shot peening). Эта технология создает остаточные напряжения сжатия на поверхности металла, что повышает усталостную прочность в 2-3 раза по сравнению с необработанными изделиями. Игнорирование этого этапа — частая причина поломок на неровных дорогах. Мы проводим контроль каждой партии на наличие микротрещин с использованием магнитопорошкового дефектоскопа, так как визуальный осмотр не выявляет внутренних дефектов структуры металла. Для оптовых покупателей это означает снижение риска возвратов и сохранение репутации бренда.
Важно также различать типы покрытий. Традиционное цинкование подходит только для сухих условий эксплуатации, тогда как для регионов с агрессивным зимним содержанием дорог (использование реагентов) необходимо применение эпоксидных порошковых покрытий или технологии Geomet. В одном из наших проектов в северном регионе России использование дешевого цинка привело к коррозии 15% партии в течение первого года эксплуатации, что стало уроком для всех последующих отгрузок. Поэтому в технической документации мы всегда указываем класс коррозионной стойкости согласно ISO 9227.
Перед размещением заказа запросите у поставщика отчет о механических испытаниях на растяжение и ударную вязкость. Это базовый документ, подтверждающий, что металл прошел закалку и отпуск при правильных температурах. Без этого сертификата покупка крупной партии превращается в лотерею. Свяжитесь с нашим техническим отделом для получения образца отчета о испытаниях для вашей конкретной модели автомобиля.
Сравнительный анализ технологий производства: холодная навивка против горячей ковки
Выбор технологии изготовления напрямую влияет на стоимость деталей автомобильных пружинных подвесок оптом и их эксплуатационные характеристики. На рынке существуют два основных метода: холодная навивка (cold coiling) и горячая ковка/навивка (hot forming). Понимание разницы между ними позволяет избежать переплаты за избыточные характеристики или, наоборот, покупки недостаточно прочного компонента для тяжелых условий.
Холодная навивка применяется преимущественно для пружин диаметром проволоки до 16-18 мм. Процесс происходит при комнатной температуре, после чего следует обязательный отпуск для снятия внутренних напряжений. Преимущество этого метода — высокая точность геометрических размеров и отличное качество поверхности, что снижает необходимость в дополнительной механической обработке. Однако предел текучести материала при холодном формовании имеет свои границы. Если попытаться изготовить слишком мощную пружину холодным способом, возрастает риск хрупкого разрушения при динамических ударах.
Горячая формовка используется для тяжелых пружин, где диаметр проволоки превышает 18-20 мм, а также для пружин сложной формы (бочкообразные, конические). Металл нагревается до температуры аустенитизации (около 850-900°C), формуется, затем закаливается в масле или воде и подвергается отпуску. Этот процесс обеспечивает глубокую прокаливаемость сердцевины изделия, что критически важно для грузовиков и автобусов. В нашей практике был случай, когда клиент пытался заменить горячекатаные пружины на холоднокатаные аналоги для снижения цены, но через полгода получил массовые жалобы на «просадку» подвески под полной загрузкой.
Ниже приведена сравнительная таблица, помогающая выбрать оптимальную технологию для вашего ассортимента:
| Параметр сравнения | Холодная навивка (Cold Coiling) | Горячая формовка (Hot Forming) |
|---|---|---|
| Диаметр проволоки | До 16-18 мм | От 18 мм и выше |
| Предел прочности на растяжение | Высокий, но ограниченный диаметром | Экстремально высокий, подходит для тяжелых нагрузок |
| Точность геометрии | Высокая (минимальные допуски) | Средняя (требуется дополнительная калибровка) |
| Стоимость производства | Ниже за счет автоматизации процесса | Выше из-за энергозатрат на нагрев и сложной термообработки |
| Применение | Легковые автомобили, легкие коммерческие фургоны | Грузовики, автобусы, внедорожники, спецтехника |
| Риск усталостного разрушения | Низкий при соблюдении технологии дробеструйки | Минимальный благодаря структуре мелкозернистого мартенсита |
Особое внимание следует уделить процессу предварительной деформации (presetting или scragging). Независимо от метода производства, готовая пружина должна быть сжата до состояния, когда витки касаются друг друга, чтобы создать благоприятные остаточные напряжения. Пропуск этого этапа — грубая ошибка, которую допускают некоторые недобросовестные фабрики в погоне за скоростью выпуска. Мы фиксируем высоту пружины после presetting с точностью до 0,5 мм, так как отклонение более 1% ведет к нестабильности характеристик всей подвески.
Для оптовых закупщиков важно понимать, что переход с холодной на горячую технологию увеличивает срок производства партии на 7-10 дней из-за циклов нагрева и охлаждения. Планируйте свои запасы с учетом этого фактора, особенно в преддверии сезонного спроса. Рекомендуем провести аудит текущего ассортимента: если вы продаете пружины для микроавтобусов полной массой свыше 3,5 тонн, убедитесь, что они изготовлены методом горячей формовки.
Сертификация и стандарты качества: ГОСТ, EAC и требования экспорта
Работа на международном рынке, особенно в странах Таможенного союза и ЕС, невозможна без строгого соблюдения нормативной базы. Документальное подтверждение качества является таким же важным активом, как и сам продукт. При закупке деталей автомобильных пружинных подвесок оптом покупатель должен требовать полный пакет сертификатов, иначе товар может быть задержан на таможне или признан непригодным для продажи.
Основным стандартом для рынка России, Беларуси, Казахстана и других стран ЕАЭС является Технический регламент ТР ТС 018/2011 «О безопасности колесных транспортных средств». Соответствие этому регламенту подтверждается сертификатом EAC. Без маркировки EAC продажа деталей подвески на территории союза запрещена. Важно отметить, что сертификат выдается не на завод вообще, а на конкретную модель или группу моделей пружин после проведения лабораторных испытаний. Мы регулярно обновляем наши сертификаты EAC, включая в них новые артикулы, чтобы наши партнеры не сталкивались с проблемами при декларировании груза.
Для поставок в Европу ключевым требованием является соответствие директиве EU 2007/46/EC и наличие маркировки CE (где применимо) или соблюдение стандартов ISO. Наиболее релевантным производственным стандартом является ISO 9001:2015, который регламентирует систему менеджмента качества. Наличие этого сертификата у завода-изготовителя говорит о том, что процессы контроля сырья, производства и отгрузки выстроены системно, а не хаотично. Кроме того, для самих пружин часто применяются стандарты DIN 2095 (цилиндрические пружины сжатия) или внутренние стандарты автопроизводителей (OEM specs), которые могут быть даже строже государственных норм.
В нашей практике случались инциденты, когда партия пружин была произведена из стали с отклонением по содержанию серы и фосфора. Хотя визуально изделие выглядело идеально, лабораторный анализ показал превышение допустимых значений, что делало металл склонным к хладноломкости. Такая партия была забракована внутренним контролем еще до отгрузки, что спасло нашего клиента от многомиллионных убытков и судебных исков. Этот случай подчеркивает важность входного контроля металла, который мы осуществляем с помощью спектрального анализа каждой плавки.
Также стоит упомянуть экологические стандарты, такие как RoHS и REACH. Покрытия пружин не должны содержать шестивалентного хрома (Cr6+), который является токсичным канцерогеном. Переход на трехвалентный хром или цинк-ламелевые покрытия стал обязательным требованием для большинства крупных автоконцернов. При заказе уточните у поставщика тип пассивации покрытия. Если в документации указан старый стандарт с Cr6+, такой товар нельзя ввозить в страны ЕС и многие другие регионы с жестким экологическим законодательством.
Проверка подлинности сертификатов — еще один критический этап. На рынке существуют поддельные документы. Мы рекомендуем проверять номера сертификатов в реестрах аккредитованных органов по сертификации. Доверяйте только тем поставщикам, которые предоставляют оригиналы или заверенные копии тестовых отчетов от независимых лабораторий (например, TÜV, SGS или аналогов). Запросите у нас актуальные копии сертификатов EAC и ISO перед заключением контракта.
Логистика, упаковка и минимальные объемы заказа (MOQ)
Эффективность оптовой сделки определяется не только ценой за единицу товара, но и условиями поставки, которые напрямую влияют на финальную себестоимость. Логистика деталей подвески имеет свою специфику из-за значительного веса металла и риска повреждения защитного покрытия при транспортировке. Неправильная упаковка может свести на нет все преимущества качественной термообработки, превратив товар в металлолом еще до прибытия на склад дистрибьютора.
Стандартная практика упаковки пружин включает использование многослойной гофрокартонной тары с усиленными углами. Каждая пружина индивидуально упаковывается в полиэтиленовую пленку с ингибиторами коррозии (VCI-пленка), что создает защитную атмосферу внутри коробки даже при перепадах влажности во время морской перевозки. Использование простой полиэтиленовой пленки без VCI-добавок недопустимо для длительных транзитов, так как конденсат, образующийся при изменении температур, вызывает мгновенную вспышку ржавчины. Мы столкнулись с подобной проблемой при отправке контейнера в тропический порт: отсутствие VCI-пленки привело к повреждению 20% груза, хотя сами пружины были идеального качества.
Паллетирование осуществляется с обязательной фиксацией коробок стрейч-пленкой и стальными лентами. Вес одного паллета обычно ограничивается 1000-1200 кг для удобства работы складской техники и соблюдения ограничений по весу при автоперевозках. Габариты паллет соответствуют евростандарту (1200×800 мм), что позволяет максимально эффективно использовать пространство контейнеров и грузовиков. При расчете логистических расходов учитывайте, что пружины — тяжелый груз, поэтому морская перевозка часто выгоднее авиационной, несмотря на более длинные сроки.
Что касается минимального объема заказа (MOQ), то в нашем производстве он гибко зависит от типа продукции. Для стандартных ходовых позиций, которые уже находятся в плане производства, MOQ может составлять от 50-100 штук на артикул. Однако для нестандартных изделий или пружин под заказ требуется запуск отдельной технологической линии, что экономически оправдано только при заказе от 500-1000 штук. Также стоит учитывать, что мелкосерийное производство увеличивает удельную стоимость единицы продукции из-за затрат на переналадку станков и настройку термопечей.
Сроки производства (Lead Time) варьируются от 15 до 30 дней для стандартных партий и могут достигать 45-60 дней для крупных проектов с индивидуальной разработкой чертежей. Фактор сезонности играет огромную роль: в период с августа по ноябрь спрос на детали подвески резко возрастает из-за подготовки к зимнему сезону и ремонта дорог. В это время мощности заводов загружены на 90-95%, и задержка с размещением заказа даже на неделю может сдвинуть дату отгрузки на месяц вперед. Рекомендуется планировать закупки деталей автомобильных пружинных подвесок оптом минимум за 3 месяца до пика сезона продаж.
Мы используем систему отслеживания грузов на всех этапах, от выхода с конвейера до таможенной очистки. Клиент получает доступ к личному кабинету, где видит статус производства, результаты ОТК (отдела технического контроля) и данные о отгрузке. Прозрачность цепочки поставок позволяет дистрибьютору точно информировать своих клиентов о сроках поступления товара, избегая срывов сделок. Обсудите с нашим менеджером по логистике оптимальный маршрут доставки для вашего региона, чтобы минимизировать транспортные расходы.
Управление рисками при импорте: как избежать брака и финансовых потерь
Импорт автозапчастей из Азии сопряжен с рядом специфических рисков, знание которых отличает профессионального закупщика от новичка. Основной риск — несоответствие фактического качества заявленному в спецификации. К сожалению, на рынке существуют поставщики, которые используют вторичное сырье или нарушают режимы термообработки для снижения себестоимости. Внешне такая пружина может выглядеть нормально, но ее ресурс будет в разы ниже нормы.
Один из самых распространенных видов брака — недостаточная высота пружины под нагрузкой. Это происходит, если производитель сэкономил на количестве витков или использовал сталь с низким модулем упругости. Визуально определить это невозможно без стендовых испытаний. В нашей практике был случай, когда клиент получил партию пружин, которые проседали на 15 мм больше допустимого уже после установки на автомобиль. Это привело к тому, что машины «сели» на бамперы, и дистрибьютор был вынужден оплачивать замену всей партии за свой счет. Чтобы избежать этого, мы проводим выборочное тестирование каждой партии под статической нагрузкой перед отгрузкой.
Другой скрытый дефект — трещины в зоне галтели (перехода витка в опорный торец). Это место концентрации напряжений, и именно здесь чаще всего происходит усталостное разрушение. Трещины могут возникать из-за перегрева металла при ковке или неправильного охлаждения. Обнаружить их можно только с помощью ультразвукового контроля или магнитопорошковой дефектоскопии. Мы настаиваем на том, чтобы условия контракта включали право покупателя на проведение независимой экспертизы третьей стороной (например, SGS или Bureau Veritas) перед оплатой финального транша. Расходы на инспекцию составляют менее 1% от стоимости груза, но страхуют от потери 100% инвестиций.
Валютные риски и колебания цен на сырье также играют важную роль. Стоимость стального проката может меняться в зависимости от биржевых котировок. Фиксация цены в контракте на весь период производства защищает покупателя от неожиданного удорожания. Мы предлагаем фиксировать цену в момент подписания спецификации, беря рыночные колебания на себя в пределах разумного коридора. Это дает нашим партнерам возможность точно рассчитывать маржинальность своих проектов.
Юридические аспекты возврата брака должны быть четко прописаны в договоре. Международная торговля регулируется терминами Incoterms 2020. Выбор базиса поставки (FOB, CIF, EXW, DAP) определяет, кто несет ответственность за груз в тот или иной момент пути. Ошибка в выборе термина может привести к тому, что покупатель заплатит за доставку поврежденного груза или понесет расходы по его утилизации. Наши юристы помогают клиентам выбрать оптимальные условия поставки, минимизирующие финансовые риски при форс-мажорных обстоятельствах.
Рекомендуем начинать сотрудничество с пробной партией небольшого объема. Это позволит проверить не только качество продукта, но и надежность логистических цепочек, скорость реакции службы поддержки и честность документального сопровождения. После успешного прохождения тестового периода можно масштабировать объемы закупок, пользуясь накопленным доверием и отлаженными процессами. Запросите у нас шаблон договора поставки с прописанными гарантиями качества.
Производственные возможности и опыт ООО «Даньдун Фудинг Строительная Техника»
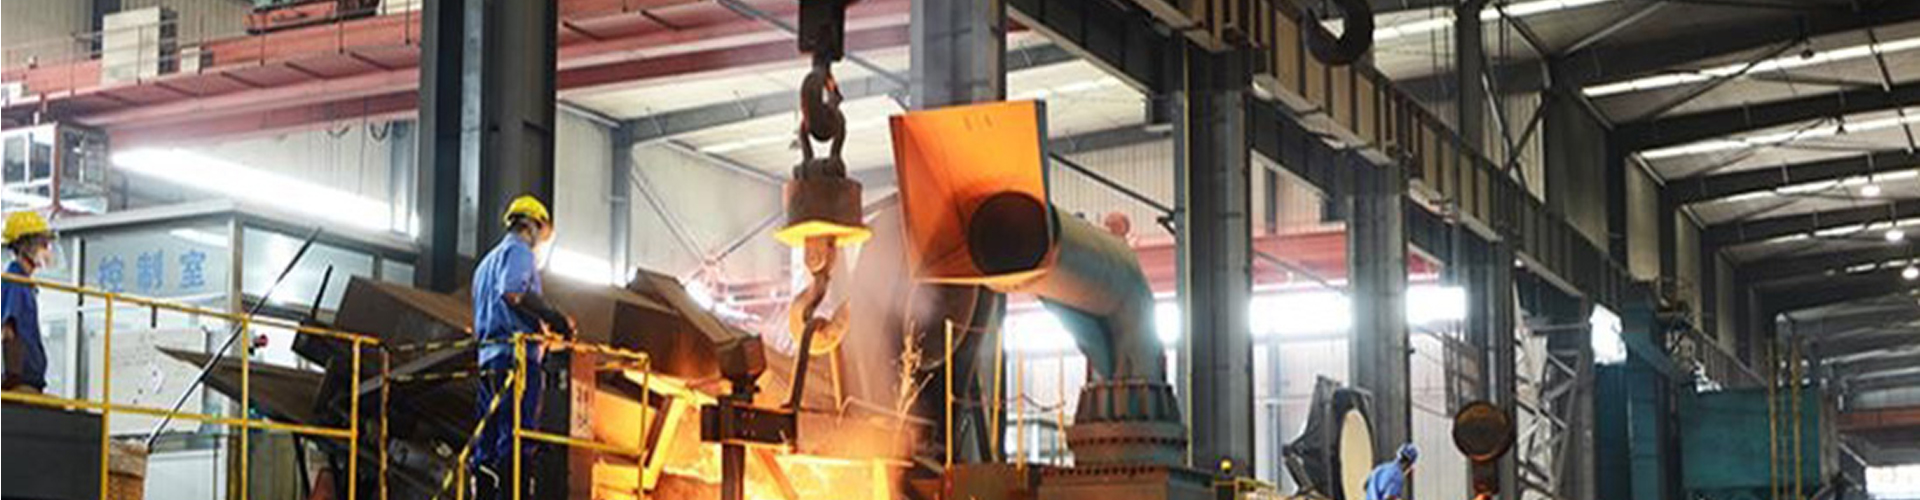
Надежность поставок и стабильность качества напрямую зависят от масштаба и технологической зрелости производителя. Ярким примером предприятия, сочетающего многолетний опыт с современной инфраструктурой, является компания ООО «Даньдун Фудинг Строительная Техника». Расположенное в провинции Ляонин (Китай), это современное литейное предприятие было основано еще в 1958 году. Более шести десятилетий последовательного развития позволили компании накопить уникальные компетенции в области точного литья сложных металлических деталей для тяжелой и специализированной техники.
В 2010 году компания приступила к масштабной модернизации, завершившейся в 2014 году переездом на новую площадку площадью 38 000 квадратных метров, из которых 20 000 кв. м занимают производственные и административные корпуса. Сегодня штат предприятия насчитывает 190 сотрудников, включая 28 инженеров-технологов и 16 специалистов отдела контроля качества. Такой кадровый состав позволяет обеспечивать полный цикл производства: от разработки чертежей и литья до прецизионной механической обработки на станках с ЧПУ и комплексного физико-химического контроля.
Хотя исторически профиль компании охватывает семь ключевых направлений — от экскаваторов и сельскохозяйственной техники до высокоскоростного железнодорожного и судового литья, — автомобильное направление занимает особое место. В ассортименте более 2000 сертифицированных типоразмеров, включая такие ответственные узлы, как автомобильные пружинные подвески, держатели дифференциалов, торсионные пластины и элементы трансмиссии. Именно разнообразие опыта позволяет применять лучшие практики из смежных отраслей (например, требования к прочности для горнодобывающей техники) при производстве автомобильных компонентов.
Производственная база оснащена автоматизированными песочными формовочными линиями международного уровня, что гарантирует стабильность геометрии отливок и однородность структуры металла. Собственный центр физико-химических испытаний проводит спектральный анализ каждой плавки, испытания на растяжение, ударную вязкость и микроструктурный анализ. Это полностью соответствует требованиям, описанным в предыдущих разделах статьи regarding входного контроля и предотвращения брака. Компания реализует стратегию «зеленого литья», внедряя энергосберегающие технологии, что делает производство не только эффективным, но и экологически ответственным.
География поставок ООО «Даньдун Фудинг» подтверждает высокое качество продукции: партнеры компании находятся в Германии, Японии, США, Великобритании, Норвегии и Бразилии. Принцип работы строится на полной прослеживаемости каждого изделия и строгом соблюдении сроков. Для оптовых закупщиков это означает возможность получения продукта, который сочетает в себе конкурентоспособную цену прямого производителя и качество, соответствующее самым строгим международным стандартам.
Почему прямые закупки у производителя выгоднее работы через посредников
В цепочке поставок автозапчастей каждый дополнительный посредник увеличивает конечную цену товара на 10-20%, не добавляя при этом реальной ценности продукту. Работа напрямую с заводом-изготовителем деталей автомобильных пружинных подвесок оптом открывает возможности, недоступные при покупке у трейдеров или дистрибьюторов второго уровня. Главное преимущество — прямой доступ к инженерному ресурсу и гибкость производства.
При работе через посредника любые технические вопросы решаются долго и часто с искажениями. Менеджер торговой компании не обладает глубокими знаниями металлургии и технологии производства. Он действует как телефонный аппарат, передавая информацию туда и обратно. Прямой контакт с инженерами завода позволяет оперативно решать сложные задачи: адаптировать чертежи под конкретный рынок, изменить параметры жесткости для улучшения комфорта или разработать усиленную версию для плохих дорог. Мы неоднократно помогали клиентам модифицировать стандартные конструкции под их уникальные требования, что становилось их конкурентным преимуществом на локальном рынке.
Финансовая прозрачность — еще один весомый аргумент. Работая напрямую, вы видите реальную структуру затрат и понимаете, за что платите. Нет скрытых наценок, комиссий агентов и двойных транспортных расходов. Кроме того, заводы часто предлагают более гибкие условия оплаты для постоянных партнеров, такие как отсрочка платежа или аккредитив, что улучшает денежный поток (cash flow) дистрибьютора. Трейдеры же, как правило, требуют 100% предоплаты, так как сами работают с узкой маржой.
Контроль качества на производстве (источнике) возможен только при прямом сотрудничестве. Вы можете инициировать видео-инспекцию производства в реальном времени, запросить фотоотчеты с каждого этапа или отправить своего представителя на завод. Посредники часто скрывают реальное место производства, опасаясь, что клиент обойдет их в будущем. Мы же открыто демонстрируем наши цеха, лаборатории и складские помещения, приглашая партнеров к сотрудничеству на долгосрочной основе.
Скорость реакции на изменения рынка также выше у производителей. Если возникает срочная потребность в определенной модели пружин из-за всплеска спроса, завод может приоритизировать ваш заказ в производственном плане. Трейдер же зависит от наличия товара на своем складе или от графика других клиентов завода. В кризисные периоды дефицита компонентов прямые связи с фабрикой становятся стратегическим активом, обеспечивающим непрерывность бизнеса.
Однако есть и нюанс: работа с заводом требует большей компетенции от закупщика. Нужно уметь читать чертежи, понимать спецификации и грамотно ставить технические задачи. Если у вашей компании нет такого специалиста, мы готовы предоставить консультационную поддержку на всех этапах сделки. Наши менеджеры помогут подобрать аналоги, рассчитать необходимые объемы и оформить всю разрешительную документацию. Начните диалог с нашим отделом продаж сегодня, чтобы получить персональное коммерческое предложение.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для производства пружин подвески?
Минимальный объем заказа зависит от типа пружины и необходимости переналадки оборудования. Для стандартных серийных моделей, которые регулярно производятся на линии, MOQ составляет 100 штук на артикул. Если требуется запуск новой пресс-формы или настройка печи под специфические параметры (нестандартный диаметр проволоки или высота), минимальная партия увеличивается до 500-1000 штук для окупаемости затрат на подготовку производства. Мы можем обсудить индивидуальные условия для первых пробных партий, чтобы вы могли протестировать рынок без больших капиталовложений.
Гарантируете ли вы соответствие пружин стандартам EAC и ГОСТ?
Да, вся наша продукция, предназначенная для рынков Евразийского экономического союза, сертифицирована по ТР ТС 018/2011 и имеет действующие сертификаты EAC. Мы также соблюдаем требования ГОСТ Р и ГОСТ 23693 для технических условий на пружины. Каждый сертификат привязан к конкретной партии и модели. При отгрузке мы предоставляем полный пакет сопроводительных документов, включая копию сертификата, паспорт качества и протоколы заводских испытаний. Это гарантирует беспрепятственное прохождение таможни и легальную продажу товара.
Сколько времени занимает доставка оптовой партии в Россию или Казахстан?
Срок доставки зависит от выбранного способа транспортировки и географии пункта назначения. При автоперевозке из нашего производственного центра в крупные логистические хабы России (Москва, Екатеринбург, Новосибирск) срок составляет 12-18 дней с момента отгрузки. Доставка в Казахстан занимает 10-15 дней. Морская перевозка через порты Дальнего Востока с последующей ж/д доставкой может занять 30-45 дней, но этот вариант часто дешевле для очень крупных партий. Мы рассчитываем оптимальный маршрут для каждого клиента, балансируя между скоростью и стоимостью фрахта.
Можно ли заказать пружины с индивидуальным логотипом или маркировкой?
Конечно, мы предлагаем услуги по нанесению индивидуальной маркировки. Логотип бренда, артикул или QR-код могут быть нанесены методом лазерной гравировки или через специальную краску в процессе порошковой окраски. Это помогает дистрибьюторам защитить свой бренд от подделок и упростить идентификацию товара на складе. Минимальный тираж для нанесения кастомной маркировки обычно совпадает с общим MOQ партии. Укажите ваши требования по брендингу в техническом задании, и мы подготовим макет для согласования.
Что делать, если при приемке груза обнаружен брак?
В случае обнаружения брака необходимо составить акт осмотра с участием независимой экспертной организации или транспортной компании в течение 3 дней после получения груза. Акт должен содержать фотографии дефектов, количество поврежденных единиц и описание характера повреждений. На основании этого документа мы запускаем процедуру рекламации. Если вина завода доказана (производственный дефект, нарушение упаковки), мы бесплатно заменяем бракованную продукцию в следующей отгрузке или возвращаем ее стоимость. Наша политика направлена на полное возмещение убытков партнера, вызванных нашей ошибкой.
Выбор надежного партнера для поставки деталей автомобильных пружинных подвесок оптом — это инвестиция в стабильность вашего бизнеса на годы вперед. Мы сочетаем передовые технологии производства, строгий контроль качества и гибкий подход к каждому клиенту. Наша цель — стать продолжением вашего отдела закупок, обеспечивая бесперебойные поставки высококачественных компонентов. Не рискуйте репутацией своего бренда, покупая сомнительный товар. Свяжитесь с нами сегодня, чтобы получить подробный каталог продукции, актуальный прайс-лист и консультацию ведущего инженера. Вместе мы обеспечим безопасность и комфорт на дорогах для тысяч водителей.