
Дифференциальное литье корпуса: сравнение цен
2026-08-02
- Дифференциальное литье корпуса: сравнение цен и скрытых факторов себестоимости
- Структура стоимости: почему дешевые отливки выходят дороже
- Сравнение технологий литья: влияние на итоговую цену
- Факторы ценообразования: география и сертификация
- Практический опыт: типичные ошибки при закупке
- Как рассчитать реальную стоимость партии: чек-лист
- Рекомендации по выбору поставщика в текущих условиях
- Заключение: инвестиция в качество окупается
Дифференциальное литье корпуса: сравнение цен и скрытых факторов себестоимости
Цена на дифференциальное литье корпуса в 2026 году варьируется от 15 до 45 долларов США за килограмм готового изделия, но эта цифра часто вводит закупщиков в заблуждение. Реальная стоимость складывается не только из цены металла и обработки, но и из амортизации дорогостоящих пресс-форм, затрат на постобработку поверхности и логистических рисков при международных поставках. В нашей практике мы видели, как компании экономили 10% на начальной цене отливки, но теряли до 30% бюджета из-за брака при механической обработке или несоответствия допускам ГОСТ и ISO. Дифференциальное литье (часто называемое литьем под давлением или литьем в кокиль с последующей обработкой) требует глубокого понимания металлургии сплавов, чтобы избежать пористости и трещин в критических узлах.
Эта статья не просто сравнивает прайс-листы разных поставщиков. Мы разберем анатомию ценообразования, покажем, где скрываются дополнительные расходы, и дадим конкретные рекомендации по выбору технологии для вашего проекта. Если вы ищете надежного партнера для производства корпусов сложной геометрии, понимание этих нюансов станет вашим главным инструментом переговоров.
Структура стоимости: почему дешевые отливки выходят дороже
Первое, что нужно понять при анализе предложения — базовая цена за килограмм сырья никогда не отражает реальную стоимость детали. В индустрии B2B производства корпусов цена формируется по формуле: стоимость сплава + энергоемкость плавки + амортизация оснастки + процент брака + маржа производителя. Многие поставщики искусственно занижают первые два пункта, чтобы выиграть тендер, перенося расходы на этап постобработки или гарантийного обслуживания.
Возьмем конкретный пример из нашей практики. Один из клиентов заказал партию алюминиевых корпусов для промышленной электроники у поставщика с самой низкой ценой на рынке. Экономия составила 12% на этапе отливки. Однако при последующей механообработке выяснилось, что твердость сплава неравномерна по сечению детали. Это привело к быстрому износу фрез и увеличению времени цикла обработки на 40%. В итоге общая себестоимость единицы продукции выросла на 28% по сравнению с вариантом использования более дорогого, но стабильного сплава от сертифицированного производителя.
Ключевым фактором здесь является выбор сплава. Для дифференциального литья чаще всего используются алюминиевые сплавы серий АД31 (аналог 6061), АК12 (A413) или магниевые сплавы МЛ5. Разница в цене между первичным алюминием и вторичным сырьем может достигать 20%, но содержание железа и кремния во вторичном металле часто превышает допустимые нормы для ответственных деталей. Это напрямую влияет на герметичность корпуса и его способность выдерживать вибрационные нагрузки.
При запросе коммерческого предложения всегда требуйте расшифровку химического состава сплава по ГОСТ или ASTM. Не принимайте ответы вроде “стандартный алюминий”. Уточняйте, используется ли дегазация расплава и какая технология очистки применяется. Эти процессы увеличивают стоимость плавки на 5-8%, но снижают риск газовых раковин, которые невозможно обнаружить без рентген-контроля.
Амортизация пресс-форм: скрытый гигант в бюджете
Стоимость изготовления пресс-формы для литья под давлением или кокильной формы может составлять от 3000 до 15000 долларов США в зависимости от сложности геометрии корпуса и количества гнезд. Некоторые поставщики включают эту стоимость в цену первой партии, другие распределяют её на весь объем заказа. Второй вариант выглядит привлекательнее на старте, но создает зависимость: если вы решите сменить поставщика после выпуска 500 штук, вам придется платить за новую форму с нуля.
Мы рекомендуем четко прописывать в контракте условия перехода прав собственности на оснастку. Идеальный сценарий — оплата формы отдельно с передачей права собственности заказчику после полного расчета. Это дает вам свободу маневра и защищает от шантажа со стороны производителя в случае роста цен на сырье. Также важно обсудить ресурс формы: качественная сталь H13 с правильной термообработкой выдерживает до 100 000 циклов, тогда как дешевые аналоги начинают деградировать уже после 20 000 ударов, что приводит к изменению размеров отливок и появлению облоя.
Сравнение технологий литья: влияние на итоговую цену
Термин “дифференциальное литье” в промышленном контексте часто подразумевает комбинацию различных методов получения заготовки с последующей высокоточной обработкой. Чтобы понять, какое предложение выгоднее, нужно сравнить три основные технологии, используемые для производства корпусов: литье под высоким давлением (HPDC), литье в кокиль (GDC) и песчаное литье с последующей обработкой.
Каждая технология имеет свой профиль затрат и область применения. Выбор неправильного метода может привести либо к переплате за избыточные характеристики, либо к получению продукта, не соответствующего техническим требованиям.
| Параметр сравнения | Литье под высоким давлением (HPDC) | Литье в кокиль (GDC / Low Pressure) | Песчаное литье |
|---|---|---|---|
| Стоимость оснастки | Высокая ($5,000 – $20,000+) | Средняя ($2,000 – $8,000) | Низкая ($500 – $2,000) |
| Минимальная партия (MOQ) | От 1,000 шт. | От 100 шт. | От 1 шт. (прототипы) |
| Точность размеров (IT) | IT11 – IT13 (высокая) | IT12 – IT14 (средняя) | IT14 – IT16 (низкая) |
| Качество поверхности | Гладкое, минимальная обработка | Шероховатое, требуется зачистка | Грубое, обязательна пескоструйка |
| Механические свойства | Высокая плотность, возможна пористость внутри | Отличная плотность, мало дефектов | Зависит от качества формы, ниже однородность |
| Себестоимость при тираже 10k+ | Самая низкая ($/шт) | Средняя | Самая высокая |
Литье под высоким давлением (HPDC) является безальтернативным выбором для массового производства корпусов бытовой техники, автомобильных компонентов и потребительской электроники. Высокая скорость цикла (до 60 отливок в час) позволяет амортизировать стоимость дорогой стальной формы очень быстро. Однако у этого метода есть существенный недостаток — турбулентность заполнения формы часто захватывает воздух, создавая микропоры внутри металла. Такие детали нельзя подвергать глубокой механической обработке или использовать в вакуумных системах без специальной пропитки герметиком.
Если ваш корпус требует высокой герметичности или будет работать под давлением, литье в кокиль (GDC) или литье под низким давлением предпочтительнее. Здесь металл заполняет форму самотеком или под небольшим давлением, что обеспечивает ламинарный поток и отсутствие газовых включений. Цена такой отливки будет выше на 15-20% из-за большего времени цикла, но вы сэкономите на контроле качества и браке при эксплуатации. В нашей практике мы наблюдали случаи, когда переход с HPDC на GDC для корпусов гидравлических распределителей снизил количество рекламаций на 90%.
Песчаное литье остается актуальным для крупногабаритных корпусов редукторов, насосов и станков, где вес одной детали превышает 50 кг. Низкая стоимость моделей из дерева или полимера делает этот метод идеальным для опытных партий и мелкосерийного производства. Однако шероховатость поверхности требует значительных затрат на последующую фрезеровку базовых плоскостей, что нивелирует экономию на этапе литья при больших тиражах.
Факторы ценообразования: география и сертификация
Географическое расположение производителя играет критическую роль в финальной цене “под ключ”. Китайские фабрики предлагают наиболее агрессивные цены благодаря масштабу производства и доступности сырья. Средняя стоимость обработки 1 кг алюминия в Китае составляет $2.5-$3.5, тогда как в Европе этот показатель достигает $6-$8. Однако при импорте из Азии необходимо учитывать таможенные пошлины, стоимость морской перевозки и риски задержек.
Для рынков России и стран ЕАЭС ключевым фактором становится наличие сертификата ЕАС (Евразийское соответствие). Получение этого документа требует прохождения испытаний в аккредитованных лабораториях и аудита производства. Поставщики, уже имеющие действующий сертификат ЕАС на свою продукцию, могут включить эти расходы в цену, но они избавляют вас от бюрократических задержек на таможне. Отсутствие маркировки ЕАС может привести к аресту груза и штрафам до 30% от стоимости партии.
Также стоит обратить внимание на стандарты контроля качества. Производители, работающие по ISO 9001:2015, обязаны вести полную прослеживаемость каждой плавки. Это означает, что к каждой партии отливок прилагается паспорт с результатами спектрального анализа и механических испытаний. Поставщики без такой системы менеджмента качества могут предложить цену ниже на 10%, но риск получить партию с отклонениями по химическому составу возрастает многократно. В долгосрочной перспективе работа с сертифицированным заводом дешевле за счет предсказуемости результата.
Пример надежности: опыт ООО «Даньдун Фудинг Строительная Техника»
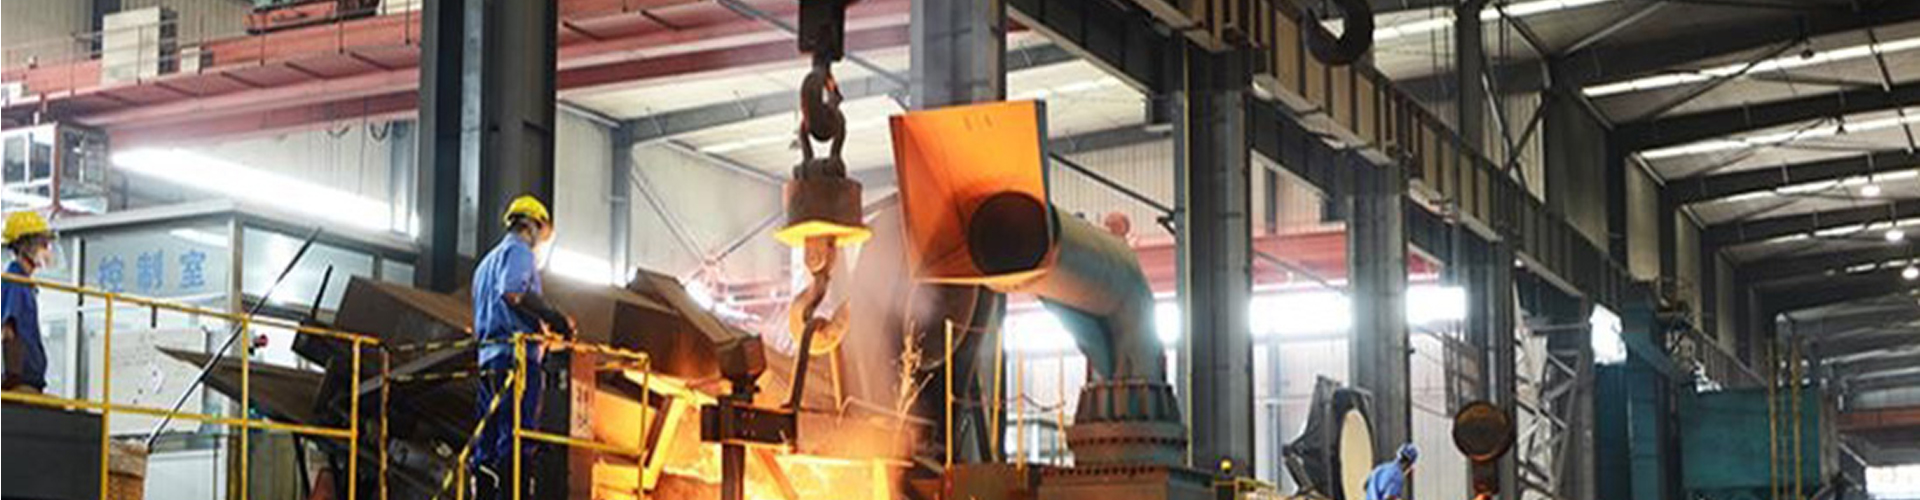
Ярким примером того, как интеграция передовых технологий и строгий контроль качества влияют на конечную стоимость и надежность продукции, служит деятельность компании ООО «Даньдун Фудинг Строительная Техника». Это современное литейное предприятие, расположенное в провинции Ляонин (Китай), которое прошло путь от основания в 1958 году до масштабной модернизации, завершенной в 2014 году. Сегодня завод занимает площадь 38 000 м², где 190 сотрудников, включая команду из 28 инженеров и 16 специалистов по контролю качества, обеспечивают полный цикл производства.
Компания специализируется на разработке и изготовлении высокоточных отливок для тяжелой и специализированной техники, охватывая семь ключевых направлений: от автомобильного и сельскохозяйственного литья до компонентов для высокоскоростных железных дорог и судового машиностроения. В ассортименте более 2000 сертифицированных изделий, включая ответственные узлы, такие как держатели дифференциала, корпуса маховиков для бульдозеров и погрузчиков, а также детали трансмиссии.
Успех «Даньдун Фудинг» базируется на принципе, озвученном ранее в статье: экономия на контроле качества недопустима. На предприятии функционирует собственный центр физико-химических испытаний, оснащенный оборудованием для спектрального анализа, тестов на ударную вязкость и микроструктурного анализа. Автоматизированные песочные формовочные линии и парк обрабатывающих центров с ЧПУ позволяют гарантировать стабильность геометрии даже для сложных деталей. Благодаря внедрению стратегии «зеленого литья» и цифровизации процессов, компания сохраняет конкурентоспособность на международных рынках, поставляя продукцию в Германию, Японию, США и страны Европы, строго соблюдая сроки и технические требования заказчиков. Такой подход подтверждает, что инвестиции в инфраструктуру и квалификацию персонала окупаются минимизацией брака и долгосрочным партнерством.
Влияние постобработки на бюджет проекта
Часто заказчики фокусируются на цене “серой” отливки, забывая, что корпус редко используется в таком виде. Большинство проектов требуют комплексной постобработки: удаление литников, дробеструйная очистка, фрезеровка посадочных мест, сверление отверстий под крепеж и нанесение защитного покрытия.
Стоимость механической обработки может превышать стоимость самой отливки в 2-3 раза, особенно если конструкция корпуса предполагает сложные внутренние полости или высокие требования к соосности отверстий. Например, фрезеровка плоскости разъема для обеспечения герметичности по классу IP67 требует использования ЧПУ станков с высокой точностью позиционирования. Почасовая ставка такого оборудования в Европе составляет €60-80, в Китае — $25-35, в России — 2500-4000 рублей.
Оптимизация конструкции на этапе проектирования (DFM — Design for Manufacturing) позволяет сократить эти расходы. Добавление технологических баз, изменение расположения ребер жесткости или увеличение радиусов в углах может уменьшить время обработки на 30%. Мы настоятельно рекомендуем привлекать технологов литейного производства еще на стадии создания 3D-модели. Изменение чертежа в CAD-системе стоит копейки, а переделка оснастки после её изготовления обходится в тысячи долларов.
Практический опыт: типичные ошибки при закупке
За годы работы в сфере промышленного снабжения мы выделили несколько повторяющихся ошибок, которые совершают закупщики при заказе литья корпусов. Избегание этих ловушек сэкономит вам реальные деньги и нервы.
Ошибка №1: Игнорирование усадки материала. Алюминиевые сплавы имеют коэффициент линейной усадки около 0.6-0.7%. Конструкторы, не учитывающие этот фактор при проектировании формы, получают детали с размерами меньше требуемых. Исправление этой ситуации возможно только путем наплавки металла и повторной обработки, что экономически нецелесообразно. Всегда проверяйте, учел ли производитель усадку в чертеже пресс-формы.
Ошибка №2: Неправильный выбор точки входа металла. Место, через которое расплав попадает в форму (литниковая система), оставляет след на детали. Если конструктор разместил эту зону на видимой лицевой стороне корпуса или в месте установки уплотнителя, потребуется дополнительная операция по заварке и шлифовке дефекта. Грамотный технолог предложит перенести литник в незаметную зону или изменить конструкцию формы.
Ошибка №3: Экономия на термостабилизации. Для корпусов, работающих в условиях переменных температур (например, уличное освещение или автомобильные компоненты), необходима искусственная старение (термостабилизация) отливок. Этот процесс снимает внутренние напряжения и предотвращает коробление детали со временем. Некоторые поставщики пропускают этот этап для ускорения отгрузки. Результат — через полгода эксплуатации корпус “ведет”, нарушается герметичность и крепление внутренних компонентов. Требуйте протокол термообработки в составе сопроводительной документации.
Как рассчитать реальную стоимость партии: чек-лист
Чтобы получить сопоставимые коммерческие предложения от разных заводов, используйте единый шаблон запроса. Не спрашивайте просто “сколько стоит?”. Предоставьте поставщику следующую информацию:
- 3D-модель и чертеж: Обязательно в формате STEP или IGES с указанием допусков по ISO 2768-mK или h2.
- Материал: Укажите конкретную марку сплава (например, AlSi10Mg или АК9ч) и требования к механическим свойствам (предел прочности, относительное удлинение).
- Объем партии: Запросите цену для трех уровней: прототип (1-10 шт.), малая серия (100-500 шт.) и массовое производство (1000+ шт.). Это покажет эластичность цены.
- Требования к качеству: Четко обозначьте необходимость рентген-контроля, проверки на герметичность (течеискание) или цветной дефектоскопии.
- Условия поставки: Уточните, включена ли в цена упаковка, паллетирование и доставка до вашего склада (Incoterms: EXW, FOB, DAP).
Сравнивайте предложения не по общей сумме, а по стоимости единицы продукции с учетом всех скрытых платежей. Попросите поставщика разбить смету на составляющие: материал, литье, механическая обработка, покрытие, контроль. Прозрачная структура затрат — признак надежного партнера.
Рекомендации по выбору поставщика в текущих условиях
Рынок литейных услуг в 2026 году характеризуется высокой волатильностью цен на энергоносители и логистику. При выборе партнера обращайте внимание не только на цену, но и на финансовую устойчивость завода и наличие собственных источников энергии. Предприятия с собственными плавильными печами и генераторами менее зависимы от внешних скачков тарифов.
Для российских компаний оптимальным вариантом часто становится сотрудничество с заводами внутри страны или дружественных юрисдикций, имеющими полный цикл производства и сертификацию ЕАС. Это сокращает логистическое плечо до 5-10 дней и упрощает решение спорных вопросов. Китайские поставщики, такие как модернизированные предприятия в провинции Ляонин, остаются конкурентоспособными для сложных, высокотехнологичных корпусов, где требуется уникальная оснастка и глубокая экспертиза в металлургии, хотя сроки поставки таких заказов могут достигать 45-60 дней.
Не бойтесь запрашивать референс-лист и связываться с текущими клиентами поставщика. Вопросы о соблюдении сроков, качестве упаковки и реакции на рекламации дадут вам больше информации, чем любой красивый буклет. В нашей практике самый честный отзыв мы получали, спрашивая: “Были ли у вас случаи брака в последней партии и как завод решил эту проблему?”. Ответ “брака не бывает” должен насторожить больше, чем признание проблемы с описанием способов её устранения.
Заключение: инвестиция в качество окупается
Дифференциальное литье корпуса — это не просто покупка металлической заготовки, это инвестиция в надежность вашего конечного продукта. Попытка сэкономить на каждом этапе цепочки создания стоимости неизбежно приводит к росту расходов на гарантийный ремонт и потере репутации бренда. Правильно выбранная технология, качественный сплав и ответственный производитель позволяют снизить общую стоимость владения изделием на протяжении всего его жизненного цикла.
Мы проанализировали десятки кейсов и можем утверждать: оптимальная цена находится в среднем сегменте рынка, где балансируют современные технологии контроля и адекватная маржинальность производства. Избегайте демпинговых предложений и слишком дорогих “премиум” вариантов без явных преимуществ.
Если вы планируете запуск нового продукта или модернизацию существующей линейки корпусов, не откладывайте аудит потенциальных поставщиков. Свяжитесь с нами сегодня для получения детального технико-экономического обоснования вашего проекта. Наши эксперты помогут подобрать оптимальный сплав, рассчитать необходимую толщину стенок и найти производителя, соответствующего вашим требованиям по цене и качеству. Запросить консультацию инженера-технолога.
Помните, что в промышленном производстве нет мелочей. Каждая сэкономленная копейка на этапе литья может обернуться рублем потерь на этапе сборки. Доверяйте профессионалам и требуйте доказательств качества на каждом шаге.