
Литье автомобильных тормозных барабанов – Фабрика
2026-08-01
- Литье автомобильных тормозных барабанов: производственные мощности и технические стандарты
- Технология производства и контроль химического состава чугуна
- Механическая обработка и соблюдение геометрических допусков
- О компании: ООО «Даньдун Фудинг Строительная Техника» — наследие качества и современные технологии
- Система контроля качества и сертификация продукции
- Логистика, упаковка и условия поставки
- Экономическая эффективность и преимущества прямого сотрудничества
- Часто задаваемые вопросы
- Заключение и призыв к действию
Литье автомобильных тормозных барабанов: производственные мощности и технические стандарты
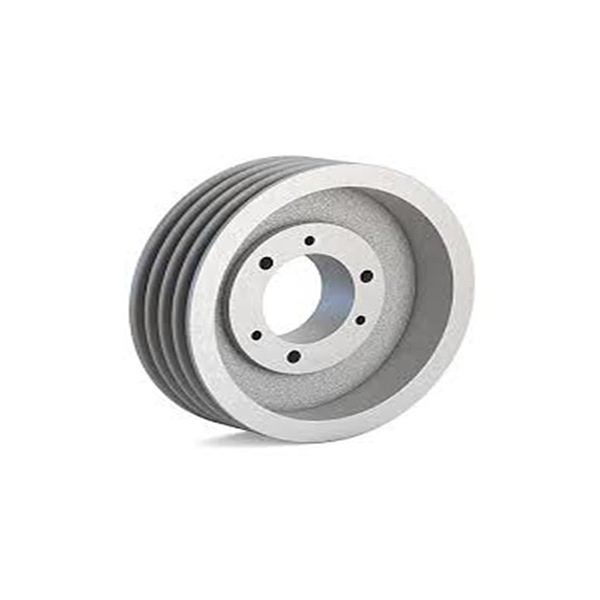
Процесс литья автомобильных тормозных барабанов на нашей фабрике строго регламентирован международными стандартами качества, что позволяет нам гарантировать безопасность конечного продукта для транспортных средств любого класса. Мы не просто производим металлические изделия; мы создаем критически важные компоненты тормозной системы, от которых зависит жизнь водителя и пассажиров. Наш завод специализируется на серийном производстве барабанов из высокопрочного серого чугуна с использованием передовых технологий формовки и плавки. В отличие от кустарных мастерских, где контроль качества часто носит выборочный характер, наша линия оснащена автоматизированными системами спектроскопического анализа и рентгеновского контроля внутренней структуры металла. Это исключает попадание на рынок продукции со скрытыми дефектами, такими как раковины или трещины, которые могут привести к катастрофическим последствиям при экстренном торможении.
В 2025 году требования к автомобильным компонентам ужесточились, особенно в части экологических норм и долговечности материалов. Наша фабрика адаптировала технологические цепочки под новые реалии, внедрив системы рекуперации тепла и безотходные циклы переработки литниковой системы. Ключевым фактором успеха является использование собственного литейного цеха полного цикла, где мы контролируем каждый этап: от закупки шихты до финишной механической обработки и антикоррозийной защиты. Клиенты из стран СНГ, Европы и Ближнего Востока выбирают нас за способность масштабировать производство под крупные оптовые заказы без потери точности геометрических параметров. Если вы ищете надежного партнера для долгосрочных поставок, способного обеспечить стабильность характеристик партии от первого до тысячного изделия, наше предложение заслуживает детального рассмотрения.
Технология производства и контроль химического состава чугуна
Основой качественного тормозного барабана является правильный химический состав чугуна. На нашей фабрике мы используем серый чугун марки СЧ20-СЧ25 (аналог GG20-GG25 по DIN) с модифицированием графита для повышения прочности и износостойкости. Процесс начинается с тщательного подбора шихты, которая включает стальной лом, чушковый чугун и возвращаемые отходы собственного производства. Перед плавкой каждая партия сырья проходит входной контроль на содержание вредных примесей, таких как свинец, олово и мышьяк, которые могут негативно повлиять на структуру графита и снизить демпфирующие свойства материала. В нашей практике был случай, когда поставщик партии лома скрыл наличие повышенного содержания титана, что привело к образованию карбидов и чрезмерной твердости отливок. Этот инцидент стоил нам остановки линии на три дня и полной переплавки 4 тонн металла. С тех пор мы внедрили трехступенчатую систему верификации сырья, исключающую подобные риски.
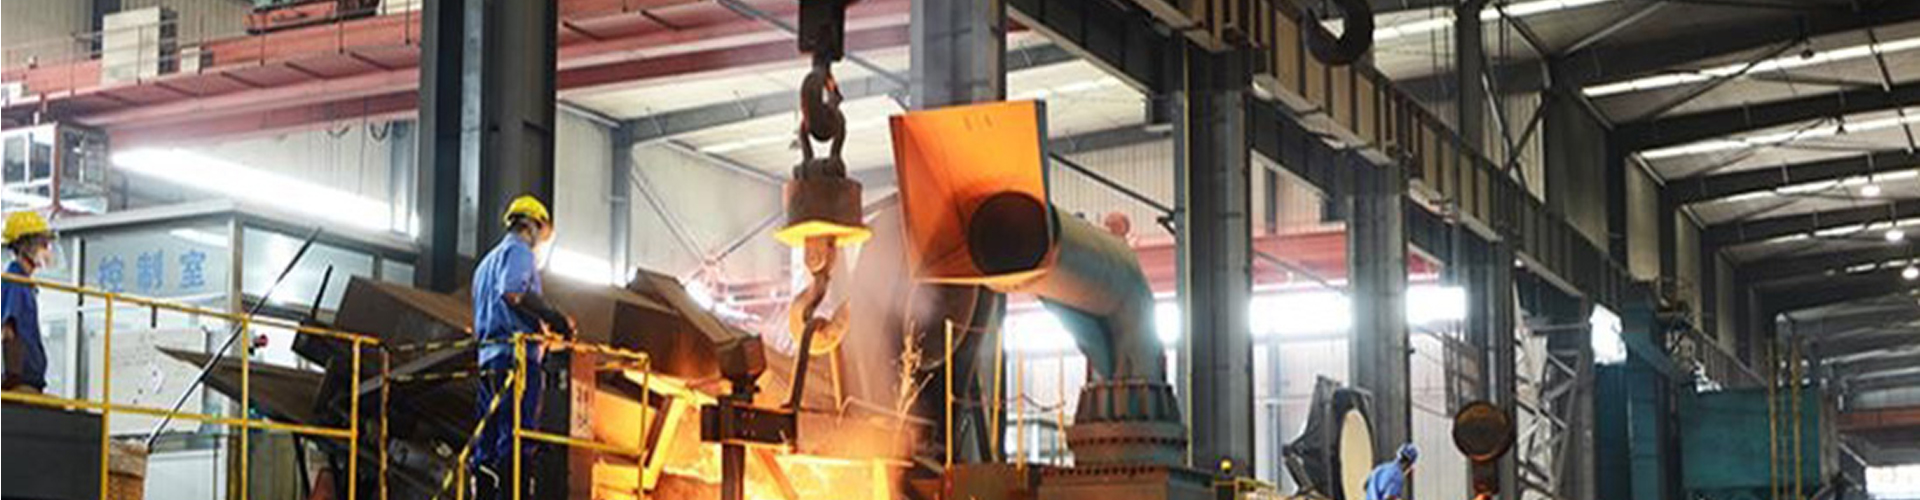
Плавка осуществляется в индукционных печах средней частоты, что обеспечивает высокую степень гомогенизации расплава и точное поддержание температуры в диапазоне 1480–1520°C. Температурный режим критически важен: перегрев выше 1550°C приводит к выгоранию углерода и изменению формы графитовых включений, а недогрев снижает жидкотекучесть, вызывая недоливы в тонких стенках барабана. Для модифицирования расплава мы используем ферросилиций и лигатуры с редкоземельными металлами, что позволяет получить мелкопластинчатую структуру графита типа А. Именно такая структура обеспечивает оптимальное сочетание теплопроводности и способности поглощать вибрации, возникающие при торможении. После выпуска металла из печи проводится экспресс-анализ на спектрометре. Только после подтверждения соответствия химического состава техническому заданию расплав направляется в разливочный участок.
Формовка производится с применением песчано-смоляных смесей (Cold Box процесс), что гарантирует высокую точность размеров и чистоту поверхности отливок. Использование современных стержневых машин позволяет создавать сложные внутренние полости с минимальными припусками на механическую обработку. Это снижает расход металла и уменьшает время последующей токарной обработки. Важно отметить, что геометрия рабочей поверхности барабана формируется еще на этапе литья с учетом усадки материала. Наши инженеры используют программное обеспечение для моделирования процессов затвердевания, чтобы заранее предсказать и устранить зоны термических напряжений. Такой подход позволяет минимизировать риск деформации барабана в процессе эксплуатации под воздействием высоких температур.
Охлаждение отливок происходит в контролируемых условиях. Резкое охлаждение на открытом воздухе может привести к возникновению внутренних напряжений и короблению детали. Поэтому готовые формы перемещаются в зону нормализации, где температура снижается плавно в течение нескольких часов. После выбивки из форм каждый барабан подвергается визуальному осмотру и проверке на герметичность (если конструкция предусматривает полости для охлаждения). Особое внимание уделяется состоянию посадочных мест и крепежных отверстий. Любые отклонения от чертежа фиксируются в системе учета качества. Мы рекомендуем потенциальным заказчикам запросить образец нашего отчета о химическом анализе, чтобы убедиться в прозрачности наших процессов и соответствии материалов заявленным стандартам ГОСТ и ISO.
Механическая обработка и соблюдение геометрических допусков
Литье — это только половина дела. Качество тормозного барабана на 50% определяется точностью его механической обработки. На нашем заводе этот этап реализуется на обрабатывающих центрах с ЧПУ последнего поколения, способных обеспечивать допуски в пределах микрон. Рабочая поверхность барабана, контактирующая с тормозными колодками, должна быть идеально гладкой и иметь строго определенную шероховатость (обычно Ra 1.6 – Ra 3.2 мкм). Слишком гладкая поверхность приведет к плохой приработке колодок и снижению эффективности торможения в первые километры пробега, а слишком грубая вызовет ускоренный износ фрикционных накладок и появление шума. Наши станки автоматически корректируют режимы резания в зависимости от твердости конкретной отливки, что компенсирует естественные колебания свойств чугуна в разных партиях.
Критическим параметром является биение рабочей поверхности относительно оси вращения. Допустимое значение радиального биения обычно не превышает 0.05–0.08 мм. Превышение этого порога приводит к пульсации педали тормоза и вибрации кузова автомобиля при торможении, что субъективно воспринимается водителем как неисправность всей тормозной системы. В ходе настройки оборудования мы столкнулись с ситуацией, когда износ подшипников шпинделя одного из станков составил всего 15 микрон, чего было достаточно для выхода партии из допусков по биению. Дефект был обнаружен только на этапе финального контроля, что привело к необходимости переделки 300 единиц продукции. Этот урок научил нас внедрить систему превентивного обслуживания оборудования с использованием лазерной вибродиагностики, что теперь позволяет выявлять малейшие отклонения в работе станков до начала производственной смены.
Обработка посадочного пояса (центрального отверстия) и крепежных отверстий выполняется за одну установку детали, что гарантирует соосность всех элементов. Смещение центрального отверстия относительно рабочей поверхности даже на несколько сотых миллиметра может вызвать дисбаланс колеса и неравномерный износ тормозных колодок. Мы используем специальные гидравлические патроны с самоцентрирующимися губками, которые обеспечивают надежную фиксацию заготовки без ее деформации. После токарной обработки проводится балансировка барабана. Хотя для большинства легких коммерческих автомобилей статическая балансировка не является обязательной по стандартам OEM, мы выполняем её для всех партий премиум-сегмента, удаляя лишний металл в зонах, предусмотренных конструкцией. Это снижает уровень шума и вибраций, повышая комфорт вождения.
Отдельного внимания заслуживает обработка вентиляционных каналов (если барабан вентилируемый) и ребер жесткости. Неправильно обработанные кромки могут стать концентраторами напряжений и инициировать развитие трещин под циклическими нагрузками. Наши операторы проходят ежегодную аттестацию на знание особенностей обработки хрупких материалов. Каждый готовый барабан проходит проверку координатно-измерительной машиной (КИМ) выборочно из каждой партии. Результаты измерений заносятся в цифровой паспорт партии, который доступен клиенту по запросу. Такая детализация данных позволяет отслеживать историю качества каждого изделия. Для крупных оптовых покупателей мы предоставляем возможность согласования индивидуальных допусков, отличных от стандартных, если того требуют специфические условия эксплуатации техники.
О компании: ООО «Даньдун Фудинг Строительная Техника» — наследие качества и современные технологии
Надежность описанных выше процессов обусловлена мощной производственной базой и многолетним опытом нашего предприятия. ООО «Даньдун Фудинг Строительная Техника» — это современное литейное производство, расположенное в провинции Ляонин (Китай), история которого берет начало в 1958 году. Более шести десятилетий мы последовательно развиваем компетенции в области точного литья сложных металлических деталей, эволюционируя от традиционного завода к высокотехнологичному центру excellence. В период с 2010 по 2014 год компания прошла масштабную модернизацию, переехав на новую площадку площадью 38 000 квадратных метров, где 20 000 квадратных метров занимают современные производственные и административные корпуса.
Сегодня штат нашего предприятия насчитывает 190 сотрудников, включая команду из 28 инженеров-технологов и 16 специалистов отдела контроля качества (ОТК). Хотя исторически мы известны как производитель компонентов для тяжелой техники (экскаваторов, бульдозеров, сельскохозяйственного оборудования), наш ассортимент давно диверсифицирован. Автомобильное литье, включая тормозные системы, стало одним из семи ключевых направлений деятельности наряду с высокоскоростным железнодорожным, судовым и промышленным литьем. Мы производим более 2000 сертифицированных типоразмеров изделий, среди которых не только тормозные барабаны, но и держатели дифференциалов, корпуса маховиков, торсионные пластины и другие ответственные узлы.
Наша производственная инфраструктура полностью соответствует концепции «зеленого литья», направленной на энергосбережение и снижение выбросов. Завод оснащен автоматизированными песчано-формовочными линиями международного уровня, парком обрабатывающих центров с ЧПУ и собственным физико-химическим испытательным центром. Это позволяет нам проводить полный спектр анализов — от спектрального определения состава до испытаний на ударную вязкость и микроструктурного анализа — непосредственно на площадке. География наших поставок охватывает как внутренний рынок Китая, так и ведущих мировых производителей в Германии, Японии, США, Великобритании, Южной Корее, Норвегии и Бразилии. Принцип надежности, строгое соблюдение сроков и полная прослеживаемость каждого изделия сделали ООО «Даньдун Фудинг» предпочтительным партнером для глобальных промышленных компаний.
Система контроля качества и сертификация продукции
Доверие в B2B секторе строится на документах и фактах. Наша фабрика работает в строгом соответствии с системой менеджмента качества ISO 9001:2015, что подтверждается регулярными аудитами независимых международных органов. Однако для рынков России, Беларуси, Казахстана и других стран ЕАЭС ключевым документом является сертификат соответствия Техническому регламенту Таможенного союза ТР ТС 018/2011 «О безопасности колесных транспортных средств». Без знака EAC продукция не может быть легально реализована и установлена на автомобили в этих регионах. Мы берем на себя все хлопоты по оформлению разрешительной документации, проводя необходимые испытания в аккредитованных лабораториях. В портфолио нашей компании есть успешный опыт получения сертификатов для более чем 200 типоразмеров тормозных барабанов.
Процедура контроля качества на нашем предприятии многоступенчата. Первичный контроль осуществляется непосредственно в литейном цехе: операторы проверяют температуру заливки, время выдержки в форме и визуальное состояние отливок. Второй этап — лабораторный анализ. Здесь образцы из каждой плавки подвергаются испытаниям на растяжение, твердость (по Бринеллю) и металлографическому исследованию структуры шлифа под микроскопом. Твердость рабочей поверхности является одним из главных показателей долговечности. Оптимальный диапазон составляет 180–220 HB. Отклонение в меньшую сторону приведет к быстрому износу и появлению глубоких борозд, а в большую — к хрупкости и риску раскалывания при ударе или термоударе. Мы строго следим за соблюдением этого диапазона.
Третий этап включает неразрушающий контроль (НК). Для ответственных деталей, поставляемых на конвейеры автопроизводителей или в сеть сервисных центров высокого уровня, мы применяем ультразвуковую дефектоскопию и магнитопорошковый контроль. Эти методы позволяют выявить внутренние трещины, невидимые глазу, и поверхностные дефекты в зонах концентрации напряжений. В 2024 году мы модернизировали участок НК, установив автоматизированные сканеры, которые строят 3D-карту дефектов детали. Это исключает человеческий фактор и субъективность оценки оператора. Четвертый этап — финальный осмотр перед упаковкой. Контролеры ОТК проверяют геометрию, качество покраски, наличие маркировки и комплектность. Бракованные изделия немедленно отправляются в переплавку, их повторное использование в товарном виде невозможно.
Важным аспектом является прослеживаемость. Каждый тормозной барабан имеет уникальную маркировку, нанесенную методом литья или ударным способом, которая содержит код плавки, дату производства и номер партии. Эта информация позволяет в случае рекламации мгновенно поднять всю историю производства данной детали: кто плавил металл, на каком станке она обрабатывалась, какие результаты показали лабораторные тесты. Такая прозрачность высоко ценится нашими партнерами из автодилерских сетей, которым важно быстро реагировать на любые претензии конечных потребителей. Мы также проводим периодические ресурсные испытания, имитирующие реальные условия эксплуатации на стендах, чтобы подтвердить заявленный пробег до износа. Результаты этих тестов ложатся в основу наших технических гарантий.
| Параметр контроля | Метод проверки | Стандарт / Норма | Частота контроля | Последствия отклонения |
|---|---|---|---|---|
| Химический состав (C, Si, Mn, P, S) | Спектральный анализ | ГОСТ 1412-85 / DIN EN 1561 | Каждая плавка | Изменение механических свойств, риск брака |
| Твердость рабочей поверхности | Измерение по Бринеллю (HB) | 180 – 220 HB | Каждая плавка (3 образца) | Ускоренный износ или хрупкость |
| Радиальное биение | Индикатор часового типа / КИМ | ≤ 0.05 мм | Выборочно из партии (AQL 2.5) | Вибрация педали, шум при торможении |
| Шероховатость поверхности | Профилометр | Ra 1.6 – 3.2 мкм | Первая деталь смены + выборочно | Плохая приработка колодок, скрип |
| Внутренние дефекты (раковины, трещины) | Ультразвук / Рентген | Отсутствие недопустимых дефектов | Для OEM партий 100%, для aftermarket выборочно | Разрушение детали при нагрузке |
Логистика, упаковка и условия поставки
Даже идеально изготовленный тормозной барабан может быть поврежден при неправильной транспортировке. Чугун — материал хрупкий, чувствительный к ударным нагрузкам. Наша фабрика разработала специальную схему упаковки, прошедшую краш-тесты при падении с высоты 1.2 метра. Каждое изделие индивидуально оборачивается в антикоррозийную бумагу с ингибиторами коррозии (VCI), что защищает металл от окисления в условиях повышенной влажности во время морских перевозок или складского хранения. Затем барабаны укладываются в прочные картонные коробки с пенопластовыми проставками, исключающими контакт металла с картоном и друг с другом. Для оптовых партий используются усиленные деревянные паллеты, которые обтягиваются стрейч-пленкой в несколько слоев и фиксируются металлическими лентами.
Мы работаем по условиям поставки Incoterms 2020, предлагая гибкие варианты: EXW (самовывоз с завода), FOB (погрузка на судно в порту отправления), CIF (стоимость, страхование и фрахт до порта назначения) или DAP (поставка до склада покупателя). Выбор базиса зависит от предпочтений покупателя и его возможностей по организации логистики. Для клиентов из стран СНГ наиболее популярным вариантом является доставка автотранспортом или ж/д составами до терминала в Москве, Минске или Алматы с полным таможенным оформлением. Мы берем на себя взаимодействие с таможенными брокерами, подготовку деклараций и уплату необходимых пошлин, если это предусмотрено контрактом. Это избавляет покупателя от бюрократических сложностей и рисков задержек груза на границе.
Сроки изготовления зависят от объема заказа и наличия заготовок на складе. Стандартная партия до 1000 штук популярных моделей (например, для Lada, Hyundai, Kia) может быть отгружена в течение 15–20 дней после подтверждения заказа и получения предоплаты. Для нестандартных позиций или крупных проектов (свыше 5000 шт.) срок производства увеличивается до 30–45 дней, так как требуется запуск дополнительной плавки и переналадка линий механической обработки. В пиковые сезоны (август-октябрь), когда спрос на запчасти растет, мы рекомендуем размещать заказы заранее, минимум за 2 месяца, чтобы гарантировать отгрузку в нужные сроки. Наша система планирования ресурсов предприятия (ERP) позволяет в реальном времени отслеживать статус выполнения заказа и информировать клиента о готовности каждой этапа.
География наших поставок охватывает более 25 стран. Основной объем экспорта приходится на рынки России и Центральной Азии, где наша продукция зарекомендовала себя как надежная альтернатива европейским брендам по более доступной цене. Мы также активно развиваем направление поставок в Африку и Южную Америку, где климатические условия и состояние дорог предъявляют особые требования к прочности тормозных систем. Для этих регионов мы предлагаем модификации барабанов с увеличенным запасом толщины стенки и усиленной антикоррозийной защитой. Логистические партнеры, с которыми мы сотрудничаем, имеют многолетний опыт перевозки тяжелых грузов и обеспечивают сохранность товара на всем пути следования. Страхование груза на полную стоимость является стандартной опцией, которую мы настоятельно рекомендуем включать в контракт.
Экономическая эффективность и преимущества прямого сотрудничества
Закупка тормозных барабанов напрямую у производителя-фабрики, минуя посредников и дистрибьюторов, дает существенное экономическое преимущество. Маржинальность дилерских сетей в сегменте автозапчастей может достигать 30–50%, что неизбежно отражается на конечной цене для покупателя. Работая с нами, вы платите только за продукт и логистику, получая доступ к ценам первого звена. Кроме того, прямое сотрудничество открывает возможности для кастомизации продукции. Вы можете заказать барабаны со своим логотипом, в индивидуальной цветовой упаковке или с измененными техническими характеристиками под специфику вашего рынка. Минимальный объем заказа (MOQ) для нанесения бренда составляет всего 500 штук, что делает эту услугу доступной даже для средних дистрибьюторов.
В условиях нестабильности валютных курсов и глобальных цепочек поставок, надежность источника становится важнее сиюминутной выгоды. Наша фабрика обладает полным циклом производства, что делает нас независимыми от колебаний цен на полуфабрикаты со стороны. Мы сами контролируем себестоимость и можем фиксировать цену в контракте на длительный период, защищая ваших маржу от рыночных шоков. В отличие от торговых компаний, которые могут исчезнуть или сменить ассортимент в любой момент, производственное предприятие — это актив с долгосрочной перспективой. Инвестиции в оборудование и технологии, которые мы осуществляем ежегодно, говорят о нашей уверенности в будущем и нацеленности на долгосрочное партнерство.
Еще одним важным фактором является техническая поддержка. При покупке у перекупщика вы, как правило, получаете только товар. При работе с заводом вы получаете команду инженеров, готовых проконсультировать по вопросам установки, эксплуатации и решения нестандартных проблем. Мы регулярно проводим вебинары и обучающие сессии для партнеров, рассказывая о новинках ассортимента и изменениях в стандартах. Наша база знаний содержит подробные каталоги с перекрестными номерами (cross-reference), что облегчает подбор аналогов для широкого парка автомобилей. Мы понимаем, что ошибка в подборе детали может стоить репутации, поэтому предоставляем инструменты для минимизации таких рисков.
Анализ совокупной стоимости владения (TCO) показывает, что использование качественных барабанов нашего производства снижает общие затраты на обслуживание автопарка. Увеличенный ресурс детали означает реже замену, меньше простоев техники и снижение расходов на оплату труда механиков. Отсутствие рекламаций по качеству сохраняет нервы менеджеров и лояльность конечных клиентов. В одном из наших кейсов для крупной транспортной компании переход на наши барабаны позволил сократить расходы на тормозную систему на 18% в годовом исчислении, несмотря на то, что цена закупки была лишь на 5% ниже, чем у предыдущего поставщика. Эффект был достигнут именно за счет долговечности и отсутствия брака.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) вы принимаете?
Для стандартного ассортимента, находящегося в наличии на складе, минимальный заказ составляет 50 штук одного артикула. Это позволяет небольшим магазинам и сервисам пополнять запасы без замораживания больших оборотных средств. Если речь идет о производстве под заказ (особенно редкие модели или кастомизация), MOQ устанавливается на уровне 200–500 штук в зависимости от сложности оснастки и настроек линии. Мы всегда стремимся найти компромисс и готовы обсудить условия для пробной партии, чтобы вы могли оценить качество нашей продукции перед заключением крупного контракта. Свяжитесь с отделом продаж для уточнения условий под ваш конкретный запрос.
Предоставляете ли вы гарантию на продукцию?
Да, мы предоставляем официальную гарантию на все выпускаемые тормозные барабаны. Гарантийный срок составляет 12 месяцев с момента продажи или 50 000 км пробега (в зависимости от того, что наступит раньше), при условии правильной установки и эксплуатации в соответствии с рекомендациями автопроизводителя. Гарантия покрывает производственные дефекты, такие как трещины, сколы, нарушение геометрии вследствие внутренних напряжений. Она не распространяется на повреждения, вызванные ДТП, неправильным монтажом, использованием несовместимых колодок или естественным износом сверх нормы. В случае выявления брака мы оперативно заменяем дефектные изделия за свой счет, включая расходы на обратную логистику.
Можно ли заказать образцы перед оптовой покупкой?
Безусловно. Мы понимаем важность личного ознакомления с продуктом перед принятием решения о крупной закупке. Вы можете заказать образцы любых интересующих вас моделей. Стоимость образцов рассчитывается по прайс-листу для розничных покупателей, но при размещении первого оптового заказа эта сумма полностью вычитается из счета. Образцы отправляются экспресс-доставкой (DHL, FedEx) в течение 3–5 рабочих дней после оплаты. Вместе с образцами мы направляем полный пакет технической документации и сертификатов, чтобы вы могли провести собственные испытания или показать товар вашим клиентам.
Как происходит оплата и какие валюты вы принимаете?
Мы работаем с различными валютами, включая доллары США (USD), евро (EUR) и российские рубли (RUB), в зависимости от страны назначения и текущих банковских ограничений. Стандартные условия оплаты для новых партнеров: 30% предоплаты для запуска производства и 70% перед отгрузкой против копии коносамента или транспортных накладных. Для постоянных клиентов с хорошей кредитной историей возможны индивидуальные условия, включая отсрочку платежа или аккредитив. Все платежи проводятся через надежные банки-партнеры, обеспечивающие безопасность транзакций. Детали финансовых операций обсуждаются персонально с менеджером вашего региона.
Производите ли вы барабаны для грузовых автомобилей и спецтехники?
Да, помимо легковых автомобилей и легких коммерческих фургонов, наша линейка продукции включает тормозные барабаны для среднетоннажных и тяжелогрузных автомобилей, а также для сельскохозяйственной и строительной техники. Размеры таких барабанов могут достигать 400–500 мм в диаметре, а вес — свыше 40 кг. Технология производства аналогична, но используются чугуны с повышенными прочностными характеристиками и особые режимы термообработки для работы в экстремальных нагрузках. Мы изготавливаем такие детали как по стандартным каталогам (Mercedes, Volvo, Scania, Kamaz), так и по чертежам заказчика для уникальной спецтехники. Срок изготовления крупных позиций может быть увеличен из-за необходимости использования специальных форм и оборудования.
Заключение и призыв к действию
Выбор поставщика тормозных барабанов — это стратегическое решение, влияющее на безопасность и репутацию вашего бизнеса. Фабричное литье автомобильных тормозных барабанов в исполнении ООО «Даньдун Фудинг Строительная Техника» сочетает в себе более чем 60-летний опыт, современные технологии и строжайший контроль качества. Мы не просто продаем металл; мы предлагаем уверенность в каждом километре пути. Наша продукция соответствует всем необходимым международным и локальным стандартам, прошла проверку временем и тысячами километров дорог разного качества. Прямое сотрудничество с нами открывает доступ к лучшим ценам, гибким условиям поставки и профессиональной поддержке на всех этапах сделки.
Не рискуйте, выбирая сомнительных посредников с непрозрачным происхождением товара. Доверьте обеспечение вашего автопарка или торговой сети профессионалам с безупречной репутацией на рынках Европы, Азии и Америки. Прямо сейчас свяжитесь с нашим отделом экспорта, чтобы получить актуальный прайс-лист, каталог продукции и коммерческое предложение, адаптированное под ваши потребности. Наши менеджеры готовы ответить на любые технические вопросы и рассчитать стоимость доставки в ваш город. Свяжитесь с нами сегодня для начала плодотворного сотрудничества. Также вы можете ознакомиться с нашим полным ассортиментом запчастей для ходовой части в разделе каталог продукции.