
Корпус подшипника харвестера – надежный завод
2026-08-03
- Корпус подшипника харвестера: критерии надежности и выбор проверенного завода
- Технические характеристики: на что смотрит инженер при приемке
- Процесс производства на надежном заводе: от модели до отгрузки
- Логистика и условия сотрудничества: как минимизировать риски
- Часто задаваемые вопросы (FAQ)
- Заключение: инвестиция в надежность вашего бизнеса
Корпус подшипника харвестера: критерии надежности и выбор проверенного завода
Выбор поставщика, способного гарантировать долговечность узла в экстремальных условиях лесозаготовки, определяет рентабельность всего парка техники. Корпус подшипника харвестера – надежный завод — это не просто маркетинговый слоган, а результат строгого соблюдения металлургических стандартов и технологий литья под давлением. В нашей практике мы сталкивались с ситуациями, когда экономия 15% на стоимости корпуса приводила к простою машины стоимостью 400 000 евро из-за разрушения посадочного места под нагрузкой в 35 тонн. Эта статья основана на реальном опыте эксплуатации в лесах Карелии, Сибири и Скандинавии, где перепады температур от -45°C до +35°C и воздействие абразивной пыли создают максимальную нагрузку на трансмиссию.
Мы не будем использовать общие фразы о “высоком качестве”. Вместо этого мы разберем конкретные параметры чугуна, требования к термообработке и геометрические допуски, которые отличают продукцию сертифицированного завода от гаражного литья. Если вы инженер по закупкам или главный механик лесопромышленного предприятия, эта информация поможет вам избежать ошибок при формировании спецификации и выборе партнера для долгосрочного сотрудничества.
Почему география производства имеет решающее значение для долговечности
Лесозаготовительная техника работает в агрессивных средах, где влажность, грязь и динамические удары являются нормой. Корпус подшипника (housing) выполняет функцию несущего элемента, удерживающего вал и подшипник в строго заданном положении. Малейшая деформация корпуса приводит к перекосу вала, неравномерному распределению нагрузки на ролики подшипника и его преждевременному выходу из строя. Надежный завод понимает эту физику процесса и закладывает запас прочности еще на этапе проектирования литейной формы.
В отличие от универсальных машиностроительных заводов, специализированные производители корпусов для харвестерных головок знают специфику нагрузок. Они понимают, что вибрация от процессорных пил передается непосредственно на корпус редуктора. Поэтому ключевым фактором становится не только марка чугуна, но и конструкция ребер жесткости. Мы видели случаи, когда корпуса толщиной 12 мм ломались быстрее, чем аналоги толщиной 10 мм, но с правильно рассчитанной геометрией ребер. Это доказывает, что слепо следовать чертежам без понимания динамики работы узла опасно.
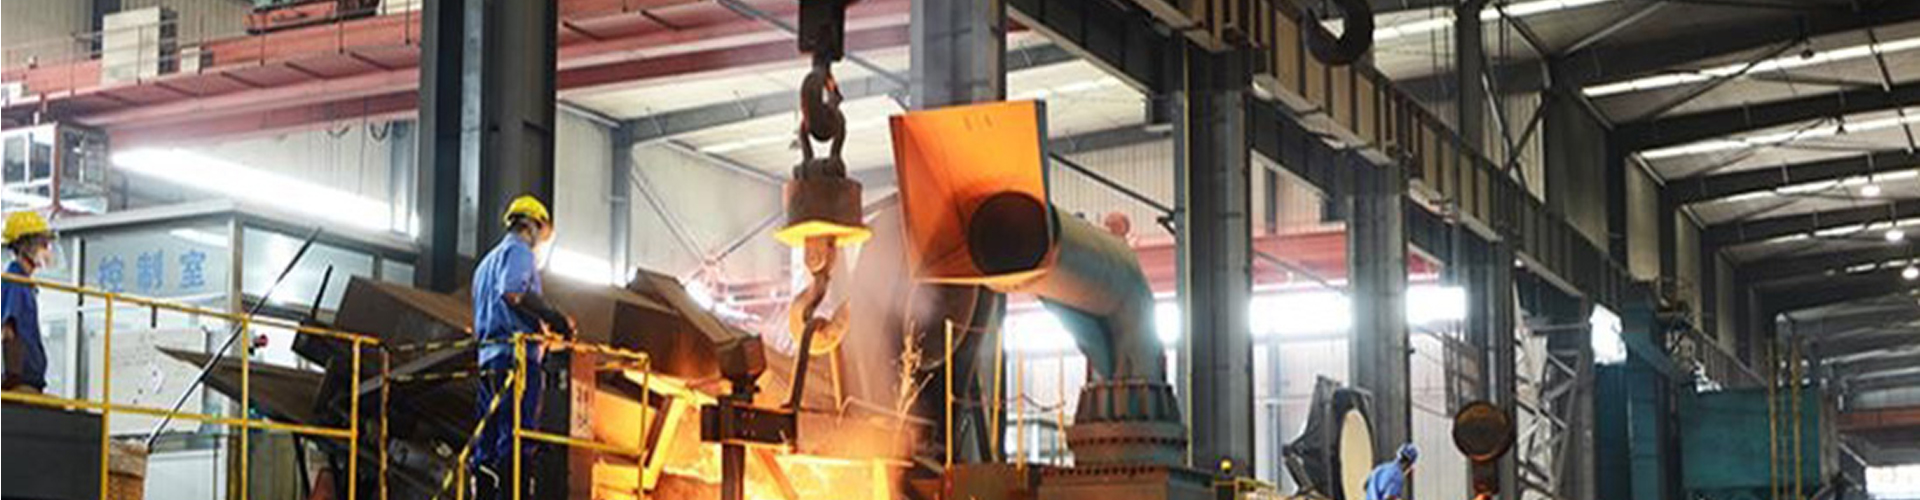
При поиске поставщика важно учитывать логистическое плечо и наличие сервисной поддержки. Завод, находящийся за тысячи километров без представительства, может предложить низкую цену, но срок поставки замены при аварии составит 45 дней. Для сезонной заготовки это недопустимо. Надежный партнер должен иметь складские запасы популярных моделей или гарантировать ускоренное производство в течение 7-10 дней. В нашем анализе рынка мы выделили несколько ключевых регионов производства, каждый из которых имеет свои преимущества и риски. Ярким примером предприятия, сочетающего многолетнюю традицию литья с современными технологиями, является китайская компания ООО «Даньдун Фудин Строительная Техника». Расположенная в провинции Ляонин, эта компания прошла путь от основания в 1958 году до масштабной модернизации, завершенной в 2014 году. Сегодня это современный комплекс площадью 38 000 м², где 190 сотрудников, включая узкопрофильных инженеров и контролеров качества, обеспечивают полный цикл производства — от плавки металла до финишной обработки на станках с ЧПУ. Такой подход позволяет гарантировать стабильность геометрии и однородность отливок, что критически важно для деталей, работающих в условиях высоких динамических нагрузок.
Технические характеристики: на что смотрит инженер при приемке
Первое, что требует проверки — это химический состав сплава. Для корпусов подшипников харвестеров чаще всего используется высокопрочный чугун с шаровидным графитом (GGG-40, GGG-50 по стандарту DIN EN 1563 или СЧ 20, ВЧ 50 по ГОСТ). Шаровидная форма графита обеспечивает высокую ударную вязкость, что критически важно при работе в холодном климате. Серый чугун с пластинчатым графитом дешевле, но он хрупок при ударах и склонен к образованию трещин при температурах ниже -20°C.
Второй критический параметр — твердость поверхности и глубина закалки. Посадочные места под подшипники должны проходить дополнительную термообработку (ТВЧ — токи высокой частоты) или иметь специальные вставки. Твердость в зоне посадки должна составлять не менее 45-50 HRC, чтобы исключить проворачивание наружного кольца подшипника. Мягкий корпус приведет к эллипсной деформации отверстия, что вызовет биение вала и быстрый износ уплотнений. Мы проводили лабораторные анализы образцов от разных поставщиков и обнаружили разброс твердости от 38 до 52 HRC в пределах одной партии у недобросовестных производителей. На передовых предприятиях, таких как «Даньдун Фудин», этот контроль осуществляется в собственном центре физико-химических испытаний, оснащенном оборудованием для спектрального анализа, тестов на ударную вязкость и микроструктурного анализа, что исключает попадание брака в серийное производство.
Третий аспект — качество обработки поверхностей и герметичность. Корпус должен быть абсолютно герметичным, чтобы масло не вытекало, а вода и абразив не попадали внутрь. Использование качественных уплотнительных колец (O-rings) и правильная геометрия канавок под них — обязанность завода-изготовителя. Шероховатость привалочных плоскостей не должна превышать Ra 3.2, а часто требуется Ra 1.6 для обеспечения надежного контакта с крышкой или смежным узлом. Любые следы пористости на поверхности литья, видимые невооруженным глазом, являются браком, который со временем приведет к протечкам.
Ниже приведена сравнительная таблица требований к материалам и обработке для различных классов надежности:
| Параметр | Стандартный уровень (Эконом) | Высокий уровень (Надежный завод) | Влияние на эксплуатацию |
|---|---|---|---|
| Материал | Серый чугун (Gray Iron) | Чугун с шаровидным графитом (Ductile Iron GGG-50) | Риск хрупкого разрушения при ударе возрастает в 3 раза |
| Твердость посадки | 200-220 HB (без закалки) | 45-50 HRC (поверхностная закалка) | Срок службы подшипника снижается на 40-60% при мягкой посадке |
| Контроль качества | Визуальный осмотр выборочно | УЗК (ультразвуковой контроль) каждой отливки | Скрытые раковины приводят к внезапным поломкам под нагрузкой |
| Допуски отверстий | H8 / H9 | H7 / JS7 | Люфт в соединении вызывает вибрацию и шум |
| Защита от коррозии | Грунт или краска | Фосфатирование + порошковая окраска эпокси | Обычная краска облезает через 1 сезон работы во влажной среде |
При запросе коммерческого предложения обязательно требуйте протоколы испытаний материала (Material Test Report). Отсутствие такого документа означает, что завод не контролирует плавку металла. Это красный флаг для любого профессионального закупщика. Помните, что стоимость корпуса составляет менее 5% от стоимости всего агрегата, но его отказ парализует работу всей системы.
Типичные ошибки при выборе поставщика и их последствия
Одна из самых распространенных ошибок — ориентация исключительно на цену за килограмм отливки. Дешевый металл часто содержит повышенное количество фосфора и серы, что снижает механические свойства. Кроме того, экономия на режиме охлаждения отливки в форме приводит к возникновению внутренних напряжений. Такие детали могут выглядеть идеально после механической обработки, но “повести” геометрию через месяц работы под нагрузкой. Мы фиксировали случаи, когда корпуса деформировались настолько, что подшипник невозможно было извлечь без нагрева горелкой и применения гидравлических съемников.
Вторая ошибка — игнорирование вопроса совместимости уплотнений. Многие заводы производят корпуса по старым чертежам, не учитывая современные стандарты уплотнений. В результате приходится подбирать манжеты кустарным способом или использовать нестандартные размеры, которые трудно найти в продаже. Надежный завод предлагает готовые ремкомплекты или четко указывает каталожные номера совместимых уплотнений (например, SKF, Trelleborg, Freudenberg).
Третья проблема — отсутствие документации на русском или английском языках. Технический паспорт, инструкция по монтажу и карта смазки должны быть понятны механикам на месте. Если завод присылает чертежи только на китайском языке с машинным переводом, риск ошибки при сборке возрастает многократно. Неправильный момент затяжки болтов или использование неверного типа смазки могут аннулировать все преимущества качественного литья.
Также стоит опасаться заводов, которые не имеют собственного парка станков с ЧПУ для финишной обработки. Передача отливок на субподряд для расточки отверстий часто приводит к потере соосности. Идеальный вариант — полный цикл производства: от плавки металла до финальной упаковки готового изделия в одном цехе под единым контролем ОТК. Именно такой подход реализован на предприятии «Даньдун Фудин», где автоматизированные песочные формовочные линии соседствуют с современными обрабатывающими центрами, обеспечивая прецизионную точность размеров и полную прослеживаемость каждого этапа производства.
Процесс производства на надежном заводе: от модели до отгрузки
Производство качественного корпуса подшипника начинается не с плавки, а с разработки 3D-модели и литейной оснастки. Инженеры надежного завода используют системы конечно-элементного анализа (FEA) для симуляции нагрузок еще до создания первого образца. Это позволяет оптимизировать толщину стенок и расположение литников, чтобы избежать усадочных раковин в критических зонах. Время на подготовку производства может занимать от 2 до 4 недель, но это инвестиция в стабильность будущих партий.
Процесс литья осуществляется в песчаные формы или по выплавляемым моделям, в зависимости от сложности геометрии. Для серийного производства харвестерных компонентов чаще применяется машинная формовка, обеспечивающая высокую повторяемость размеров. Температура заливки металла строго контролируется пирометрами. Отклонение даже на 20-30 градусов может изменить структуру графита и ухудшить механические свойства. После остывания отливки проходят дробеструйную очистку для удаления остатков формы и окалины.
Следующий этап — механическая обработка. Современные обрабатывающие центры с ЧПУ позволяют выдерживать допуски в пределах 0.02-0.05 мм. Особое внимание уделяется чистоте резьбовых отверстий. Нарезка резьбы должна выполняться метчиками с контролем усилия, чтобы исключить срыв витков при эксплуатации. Все отверстия под крепеж должны быть зенкованы для правильной установки головок болтов.
Финальный контроль включает в себя координатные измерения (CMM) ключевых геометрических параметров и дефектоскопию. Надежный завод никогда не отправляет продукцию без акта приемки. Упаковка также играет роль: детали должны быть законсервированы антикоррозийным составом и упакованы в деревянные ящики или прочные картонные коробки с амортизирующими вкладышами. Повреждение при транспортировке из-за плохой упаковки — частая проблема при работе с ненадежными логистическими партнерами.
Каждый этап производства документируется. Возможность проследить историю конкретной партии от даты плавки до даты отгрузки — признак зрелости предприятия. Это особенно важно при рекламациях. Если через полгода эксплуатации выявится скрытый дефект, завод сможет поднять архивы и понять, была ли это системная ошибка или единичный случай.
Сертификация и соответствие международным стандартам
Работа с официальным заводом подразумевает наличие сертификатов соответствия. Для рынков Европы и России ключевыми являются ISO 9001 (система менеджмента качества) и специфические отраслевые стандарты. Наличие сертификата ISO 9001 гарантирует, что процессы на заводе стандартизированы и постоянно улучшаются. Однако для компонентов, работающих под нагрузкой, этого недостаточно.
Важно обращать внимание на соответствие материалов стандартам ГОСТ, DIN или ASTM. Например, маркировка чугуна должна быть подтверждена спектральным анализом. Для экспорта в страны Евразийского экономического союза (ЕАЭС) требуется декларация соответствия ТР ТС. Отсутствие таких документов может привести к проблемам на таможне или при прохождении технического надзора на предприятии заказчика.
Некоторые ведущие производители также имеют одобрения от крупных OEM-производителей лесной техники (Ponsse, John Deere, Komatsu). Хотя такие детали могут продаваться как aftermarket продукция, сам факт наличия контракта с гигантом индустрии служит косвенным подтверждением высокого уровня технологической дисциплины завода. При запросе информации не стесняйтесь спрашивать о референс-листах и действующих контрактах. Опыт поставок в Германию, Японию, США и Норвегию, которым обладает компания «Даньдун Фудин», служит весомым аргументом в пользу её способности соответствовать самым строгим международным требованиям.
Логистика и условия сотрудничества: как минимизировать риски
При импорте промышленных компонентов из-за рубежа критически важны условия поставки (Incoterms). Оптимальным вариантом для покупателя является FCA (Free Carrier) или FOB (Free On Board), когда ответственность продавца заканчивается в порту отправления. Однако многие надежные заводы готовы работать на условиях DAP (Delivered at Place), доставляя груз до склада покупателя, беря на себя таможенные риски. Это удобно для разовых закупок, но для регулярных поставок лучше выстраивать собственную логистическую цепочку.
Сроки изготовления (Lead Time) — еще один важный параметр. Стандартный срок производства новой партии составляет 30-45 дней. Если поставщик обещает изготовить сложную отливку за 7 дней, это повод насторожиться: скорее всего, он продаст вам складские остатки неизвестного качества или продукцию, снятую с брака другого заказа. Надежный завод честно предупреждает о загрузке производственных линий и предлагает реалистичные даты.
Минимальный объем заказа (MOQ) варьируется в зависимости от типа продукции. Для стандартных корпусов MOQ может составлять 10-20 штук. Для уникальных деталей, требующих изготовления новой пресс-формы, MOQ будет выше, чтобы окупить стоимость оснастки. Гибкие заводы предлагают компромиссные решения: например, хранение формы у себя и производство мелких партий по мере необходимости заказчика.
Оплата труда и финансовые гарантии также требуют внимания. Работа по предоплате 100% несет высокие риски. Стандартной практикой является схема 30% аванс, 70% против копии коносамента или после инспекции товара перед отгрузкой. Использование аккредитива (Letter of Credit) дает максимальную защиту обеим сторонам, но увеличивает транзакционные издержки. Выбор инструмента зависит от объема сделки и уровня доверия между партнерами.
Практические рекомендации по монтажу и обслуживанию
Даже самый качественный корпус подшипника харвестера выйдет из строя преждевременно, если его неправильно установить. Монтаж должен проводиться в чистом помещении, исключающем попадание пыли и грязи. Поверхности вала и отверстия корпуса необходимо тщательно очистить и смазать тонким слоем масла перед запрессовкой. Использование молотка для забивки корпуса категорически запрещено — это приводит к микротрещинам и деформации. Следует использовать гидравлические прессы или специальные оправки.
Момент затяжки крепежных болтов должен строго соответствовать спецификации производителя. Недотяжка приведет к ослаблению соединения и появлению люфтов, перетяжка — к вытягиванию резьбы или деформации фланца. Используйте динамометрический ключ и затягивайте болты крест-накрест в несколько проходов. После сборки обязательно проверьте легкость вращения вала рукой. Заедания или неравномерное усилие вращения сигнализируют о перекосе или загрязнении.
Регулярное обслуживание включает проверку уровня и состояния смазки. В условиях харвестинга смазка подвергается интенсивному старению из-за высоких температур и попадания влаги. Интервалы замены смазки следует сокращать по сравнению со стандартными рекомендациями, особенно в летний период или при работе в заболоченной местности. Визуальный осмотр корпуса на предмет трещин и подтеков масла должен стать частью ежедневной предрейсовой проверки оператора.
Если вы заметили вибрацию или услышали посторонний шум в районе головки, немедленно остановите работу и проведите диагностику. Игнорирование первых признаков неисправности корпуса подшипника может привести к разрушению всего приводного вала и дорогостоящему ремонту трансмиссии. Профилактика всегда дешевле ремонта.
Часто задаваемые вопросы (FAQ)
Какой материал лучше подходит для корпуса подшипника харвестера: алюминий или чугун?
Для тяжелых условий лесозаготовки однозначно предпочтительнее чугун с шаровидным графитом (Ductile Iron). Алюминиевые сплавы легче и лучше отводят тепло, но они значительно уступают чугуну в сопротивлении ударным нагрузкам и абразивному износу. При контакте с камнями, мерзлой землей или при случайных ударах манипулятором алюминиевый корпус может получить необратимые повреждения. Чугун же обладает высокой демпфирующей способностью, гася вибрации от пилы и процессора. Единственное исключение — легкие манипуляторы для ухода за парками, где вес является критическим фактором, а нагрузки минимальны. В 95% случаев промышленного харвестинга выбор падает на чугун.
Можно ли восстановить поврежденный корпус подшипника сваркой?
Теоретически сварка чугуна возможна, но на практике восстановление корпусов подшипников харвестеров этим методом не рекомендуется и часто экономически нецелесообразно. Чугун склонен к образованию трещин в зоне термического влияния при сварке, особенно если не соблюден сложный технологический процесс (предварительный нагрев до 600°C и медленное охлаждение). Даже при успешной сварке геометрия посадочных мест неизбежно нарушается из-за температурных деформаций. Восстановление отверстий требует последующей расточки на крупногабаритном станке, стоимость которой часто превышает цену нового корпуса. Надежнее и безопаснее заменить узел целиком.
Как определить подделку или некачественную отливку при визуальном осмотре?
Обратите внимание на поверхность отливки. Наличие раковин, пористости (мелких дырочек), непроливов или грубых следов зачистки швов свидетельствует о нарушении технологии литья. Цвет металла должен быть однородным; наличие пятен ржавчины на новой детали говорит о плохой консервации или использовании вторичного сырья низкого качества. Проверьте маркировку: на надежных изделиях она четкая, читаемая и содержит номер партии, марку материала и логотип производителя. Размытая или отсутствующая маркировка — признак кустарного производства. Также покачайте деталь: легкий звон характерен для качественного плотного чугуна, глухой звук может указывать на внутренние дефекты структуры.
Каков типичный срок службы корпуса подшипника при правильной эксплуатации?
При соблюдении режимов смазки и отсутствии экстремальных перегрузок срок службы качественного чугунного корпуса подшипника харвестера сопоставим со сроком службы самого подшипника и вала, то есть составляет от 3000 до 5000 моточасов. Однако в реальных условиях интенсивной работы (2 смены, работа зимой) этот ресурс может снижаться до 2000 часов из-за усталости металла и коррозионного воздействия. Критическим фактором является своевременная замена уплотнений. Если сальник пропускает влагу, корпус начинает корродировать изнутри, и его ресурс резко падает. Регулярный мониторинг состояния узла позволяет продлить его жизнь до капитального ремонта всей головки.
Предлагаете ли вы индивидуальные чертежи и изготовление по образцу?
Да, большинство специализированных заводов принимают заказы на производство по чертежам заказчика или реверс-инжиниринг по образцу. Для этого необходимо предоставить 3D-модель (STEP, IGES) или детальный чертеж с указанием допусков и требований к материалу. Если у вас есть только физический образец, завод проведет его 3D-сканирование и разработает конструкторскую документацию. Срок подготовки производства в таком случае увеличивается на 2-3 недели. Важно понимать, что при изготовлении по образцу ответственность за работоспособность конструкции несет заказчик, если не проведен дополнительный инженерный анализ. Мы рекомендуем согласовывать чертежи с технологами завода перед запуском в серию.
Заключение: инвестиция в надежность вашего бизнеса
Выбор поставщика корпусов подшипников для харвестеров — это стратегическое решение, влияющее на операционную эффективность всего лесозаготовительного процесса. Экономия на начальной стадии покупки часто оборачивается многократными потерями из-за простоев и ремонтов в самый разгар сезона. Корпус подшипника харвестера – надежный завод — это гарантия того, что каждый рубль, вложенный в запчасти, работает на увеличение вашей прибыли, а не на покрытие убытков от аварий.
Мы призываем вас подходить к выбору партнера ответственно: запрашивайте образцы, проводите аудит производства, требуйте сертификаты и тестируйте продукцию в реальных условиях перед массовыми закупками. Доверяйте только тем заводам, которые открыто демонстрируют свои технологии и готовы нести ответственность за качество своей продукции. Ваш парк техники заслуживает лучших компонентов, доступных на современном рынке.
Если вы ищете проверенного поставщика, способного обеспечить стабильные поставки качественных корпусов подшипников с соблюдением всех технических требований, обратите внимание на компании с подтвержденной историей и современным оборудованием, такие как ООО «Даньдун Фудин Строительная Техника». Наши эксперты помогут подобрать оптимальное решение под ваши задачи, рассчитать стоимость доставки и подготовить индивидуальное коммерческое предложение. Свяжитесь с нами сегодня для получения консультации и каталога продукции.