
Литье кронштейна автомобильного двигателя
2026-08-03
- Технологии литья кронштейна автомобильного двигателя: от сплава до геометрии
- Выбор материала и сплавов: алюминий против чугуна
- Технологические процессы: песчаное литье vs литье под давлением
- Контроль качества и дефектоскопия отливок
- Механическая обработка и постобработка
- Экономические аспекты и логистика поставок
- Часто задаваемые вопросы
- Заключение и рекомендации по выбору партнера
Технологии литья кронштейна автомобильного двигателя: от сплава до геометрии
Производство литья кронштейна автомобильного двигателя — это не просто заливка расплавленного металла в форму, а высокоточный инженерный процесс, где ошибка в доли миллиметра приводит к катастрофическим вибрациям и разрушению силового агрегата. В нашей практике мы неоднократно сталкивались с ситуациями, когда партия из 5000 единиц браковалась целиком из-за микроскопического смещения литниковой системы, вызвавшего внутреннюю пористость в зоне максимальных нагрузок. Кронштейн двигателя (engine mount bracket) работает в экстремальных условиях: постоянные циклические нагрузки, температурные перепады от -40°C до +120°C и агрессивное воздействие дорожных реагентов. Именно поэтому выбор технологии литья и материала определяет не только стоимость детали, но и безопасность всего автомобиля.
Рынок автокомпонентов в 2026 году требует беспрецедентной точности. Современные двигатели становятся легче и компактнее, что перераспределяет векторы нагрузок на опорные элементы. Если еще пять лет назад допустимое отклонение геометрии составляло ±0.5 мм, то сегодня для премиального сегмента этот допуск сократился до ±0.15 мм. Мы видим четкий тренд на переход от традиционного серого чугуна к высокопрочным алюминиевым сплавам серии AlSi10Mg и AlSi7Mg, которые позволяют снизить массу узла на 35-40% без потери несущей способности. Однако работа с алюминием требует совершенно иного подхода к проектированию оснастки и контролю качества, чем работа с черными металлами.
В этом материале мы разберем технические нюансы производства, основываясь на реальных кейсах нашего завода и данных отраслевых ассоциаций. Вы узнаете, почему дешевое литье обходится дороже из-за скрытых дефектов, как правильно читать чертежи с требованиями по мехобработке и какие сертификаты действительно защищают ваши интересы при импорте из Китая. Наша цель — дать вам инструмент для принятия взвешенных решений, а не просто продать продукцию.
Выбор материала и сплавов: алюминий против чугуна
Первый вопрос, который возникает при заказе литья кронштейна автомобильного двигателя, касается выбора базового материала. Дилемма «алюминий или чугун» решается не стоимостью килограмма сырья, а комплексом эксплуатационных характеристик и технологичностью последующей обработки. Алюминиевые сплавы, в частности силумины (Al-Si), доминируют в современном автомобилестроении благодаря соотношению прочности и веса. Сплав AlSi10Mg, например, после термообработки (T6) достигает предела прочности на разрыв около 250-280 МПа, что более чем достаточно для большинства легковых автомобилей.
Однако у алюминия есть критическая особенность, о которой часто молчат недобросовестные поставщики: высокая чувствительность к скорости охлаждения. Если форма остывает неравномерно, возникают остаточные напряжения, которые могут привести к короблению детали уже после механической обработки. В одном из наших проектов клиент настоял на удешевлении процесса за счет отказа от контролируемого старения. Результатом стало то, что через три месяца эксплуатации 15% кронштейнов дали трещины в местах крепления резинометаллических опор. Это стоило компании отзыва партии и репутационных потерь, превышающих экономию на производстве в десять раз.
Серый чугун (например, марки СЧ20 или GG20 по европейским стандартам) сохраняет свои позиции в коммерческом транспорте и тяжелой технике. Его главное преимущество — отличные демпфирующие свойства. Чугун гасит вибрации лучше алюминия, что снижает шум, передаваемый на кузов. Кроме того, чугун дешевле в переплавке и менее требователен к герметичности формы при литье. Но его плотность (7.2 г/см³ против 2.7 г/см³ у алюминия) делает его непригодным для задач по облегчению конструкции. Также чугун подвержен коррозии, требуя обязательного нанесения защитных покрытий, тогда как алюминий образует естественную оксидную пленку.
При выборе материала необходимо учитывать не только статические нагрузки, но и динамические удары. Алюминий более хрупок при ударных нагрузках низкой температуры, тогда как чугун сохраняет вязкость. Для северных регионов России и Скандинавии этот фактор становится определяющим. Мы рекомендуем проводить спектральный анализ каждой плавки. Наличие примесей железа в алюминиевом сплаве свыше 0.6% резко снижает пластичность отливки, делая ее хрупкой. Контроль химического состава — это не формальность, а необходимость, подтвержденная протоколом испытаний.
Действие: Запросите у поставщика сертификат химического состава (Mill Certificate) для конкретной плавки и сравните его с требованиями стандарта ASTM B108 или ГОСТ 1583. Не принимайте усредненные данные «по марке».
Технологические процессы: песчаное литье vs литье под давлением
Технология формирования отливки напрямую влияет на точность размеров, качество поверхности и конечную цену изделия. Для производства литья кронштейна автомобильного двигателя чаще всего используются два метода: литье в песчаные формы (sand casting) и литье под высоким давлением (high pressure die casting — HPDC). Выбор между ними зависит от тиража, сложности геометрии и требований к механическим свойствам.
Литье в песчаные формы остается золотым стандартом для крупногабаритных деталей и малых серий. Этот метод позволяет использовать стержни сложной конфигурации, создавая внутренние полости без необходимости последующей глубокой мехобработки. Главное преимущество — отсутствие ограничений по размеру отливки и возможность использования широкого спектра сплавов, включая те, которые плохо текут при быстром охлаждении. Однако поверхность такой отливки имеет шероховатость Ra 12.5–25 мкм, что требует значительных припусков на обработку. Производительность метода низкая: цикл изготовления одной формы занимает минуты, а не секунды.
Литье под давлением (HPDC) — это выбор для массового производства (от 10 000 штук и выше). Расплавленный металл впрыскивается в стальную пресс-форму под давлением до 1200 бар. Это обеспечивает высочайшую точность (до IT14-IT15) и чистоту поверхности (Ra 1.6–3.2 мкм). Детали выходят из машины практически готовыми, требуя лишь удаления литников и сверления отверстий. Скорость цикла составляет 30-60 секунд. Но у HPDC есть серьезный недостаток: газовая пористость. Из-за высокой скорости заполнения формы в металле захватывается воздух, который невозможно удалить без вакуумирования. Такие отливки нельзя подвергать термической обработке по режиму T6, так как газ внутри расширится и вызовет пузыри на поверхности.
Существует компромиссное решение — литье под низким давлением (LPDC) или вакуумное литье под давлением (Vacuum HPDC). Эти технологии позволяют получать отливки с механическими свойствами, близкими к кованым, сохраняя высокую производительность. В нашем цеху мы внедрили систему вакуумирования форм, что снизило уровень пористости с 3-5% до менее 0.5%. Это позволило нам гарантировать герметичность деталей даже при работе под давлением масла или охлаждающей жидкости, если кронштейн интегрирован в систему смазки.
Важно понимать разницу в стоимости оснастки. Пресс-форма для HPDC стоит в 5-10 раз дороже комплекта песчаной оснастки, но амортизируется на больших тиражах. Для опытных образцов или партий до 500 штук песчаное литье экономически выгоднее, несмотря на higher unit cost (более высокую удельную стоимость). Ошибка в расчете точки безубыточности часто приводит к тому, что заказчики переплачивают за дорогостоящую стальную форму, которая никогда не окупится.
Действие: Если ваш годовой объем потребления превышает 5000 штук, запрашивайте расчет окупаемости пресс-формы для HPDC. Для меньших объемов настаивайте на использовании технологии песчаного литья с полимерными моделями для повышения точности.
Контроль качества и дефектоскопия отливок
Качество литья кронштейна автомобильного двигателя невозможно обеспечить только визуальным осмотром. Скрытые дефекты, такие как раковины, непровары, включения шлака или трещины, могут проявиться только под нагрузкой на дороге. Наша система контроля качества построена на многоуровневой проверке, соответствующей требованиям IATF 16949. Первый этап — входной контроль сырья. Мы не допускаем в плавку лом неизвестного происхождения, используя только первичный алюминий или строго сертифицированный вторичный сплав с известной историей.
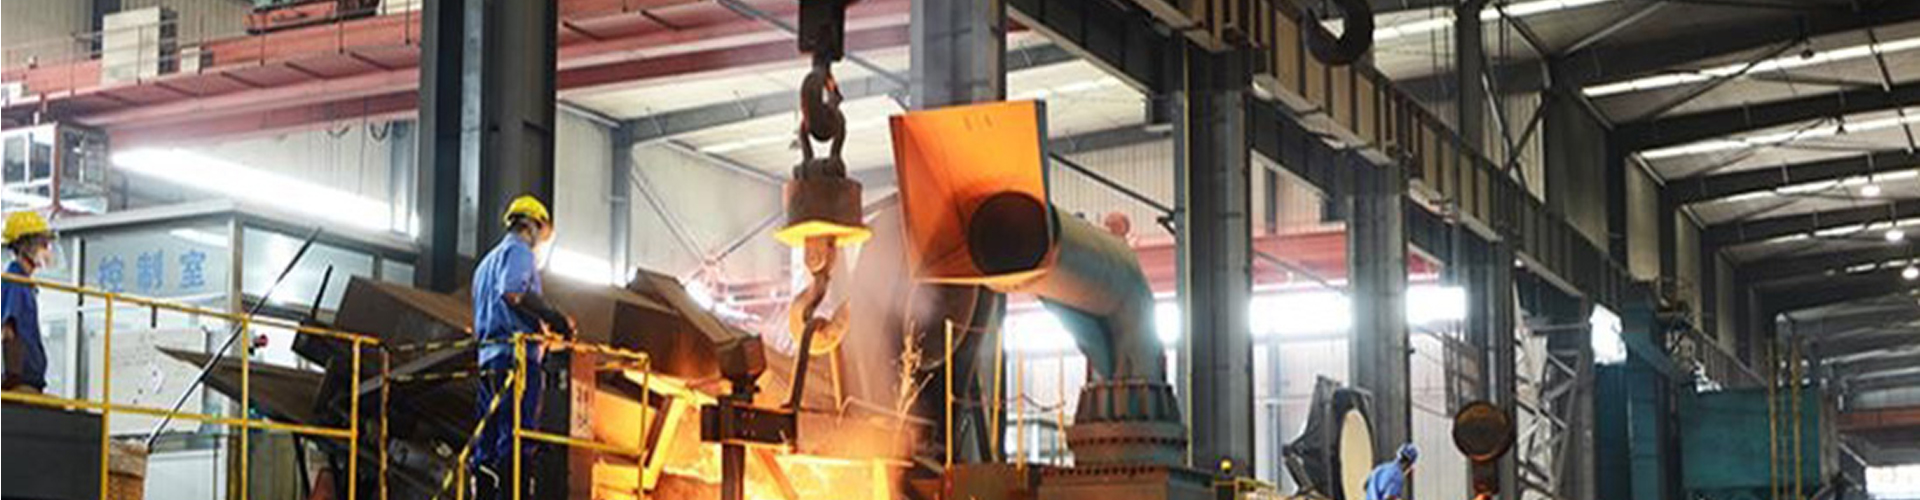
Именно такой подход заложен в основу работы ООО «Даньдун Фудинг Строительная Техника» — современного литейного предприятия в провинции Ляонин (Китай), которое с 1958 года развивает компетенции в области точного литья. За более чем шесть десятилетий компания прошла путь от небольшого цеха до современного завода площадью 38 000 м², где 20 000 м² занимают производственные и административные помещения. Штат из 190 сотрудников, включая 28 инженеров и 16 специалистов по контролю качества, обеспечивает строгий надзор за каждым этапом производства. Собственный центр физико-химических испытаний позволяет оперативно проводить спектральный анализ, тесты на растяжение, ударную вязкость и микроструктурный анализ, исключая человеческий фактор и гарантируя соответствие международным стандартам.
В процессе литья ключевым параметром является температура металла. Отклонение всего на 15°C от оптимального диапазона может изменить структуру зерна. Крупное зерно снижает усталостную прочность, мелкое — повышает текучесть, но может затруднить заполнение тонких сечений. Мы используем автоматические пирометры, синхронизированные с машиной литья, которые блокируют впрыск, если температура выходит за заданные пределы. Это исключает человеческий фактор оператора.
Для выявления внутренних дефектов мы применяем рентгеновский контроль (RT) и ультразвуковую дефектоскопию (UT). Рентген позволяет увидеть поры и усадочные раковины в критических зонах нагружения. Согласно внутреннему стандарту, наличие пор диаметром более 1 мм в зоне крепления болтов является безусловным браком. Ультразвук эффективен для обнаружения трещин, которые не видны на поверхности. В нашей практике был случай, когда партия кронштейнов прошла визуальный контроль, но ультразвуковая проверка выявила микротрещины, идущие от угла радиуса скругления. Причина крылась в износе пуансона формы, который создал локальный перегрев металла.
Координатно-измерительные машины (CMM) используются для проверки геометрии. Кронштейн должен идеально стыковаться с блоком двигателя и кузовом. Отклонение положения монтажных отверстий более чем на 0.2 мм приведет к тому, что при сборке возникнут монтажные напряжения. Эти напряжения суммируются с рабочими нагрузками и многократно ускоряют усталостное разрушение. Мы проводим выборочный контроль каждой 50-й детали на CMM, а для новых пресс-форм — 100% контроль первых 100 отливок.
Еще один важный тест — испытание на герметичность (если конструкция предполагает полости) и тест на твердость по Бринеллю (HB). Твердость должна находиться в строгом коридоре, указанном в чертеже. Слишком мягкая деталь будет деформироваться, слишком твердая — лопнет при вибрации. Все результаты заносятся в цифровой паспорт партии, который доступен клиенту в режиме реального времени через наш портал.
Действие: Требуйте предоставления отчета о контроле первой статьи (FAI – First Article Inspection) перед запуском массовой партии. В отчете должны быть реальные замеры, а не номинальные значения из чертежа.
Механическая обработка и постобработка
Отливка — это только полуфабрикат. Готовый кронштейн автомобильного двигателя требует прецизионной механической обработки посадочных плоскостей и отверстий. Даже самая совершенная технология литья не может обеспечить чистоту поверхности и допуски, необходимые для сопряжения с другими узлами автомобиля. Обработка ведется на обрабатывающих центрах с ЧПУ (CNC), что гарантирует повторяемость результатов.
Основные операции включают фрезерование привалочных плоскостей, сверление и зенкование крепежных отверстий, нарезание резьбы. Особое внимание уделяется соосности отверстий. Если отверстия под болты крепления к блоку и к кузову не соосны в пределах 0.05 мм, установка кронштейна потребует применения силы, что недопустимо. Принудительная установка создает остаточные напряжения, которые работают как концентраторы усталости.
После механической обработки следует очистка и нанесение защитных покрытий. Для алюминиевых деталей часто применяется анодирование или конверсионное покрытие (хроматирование или бесхроматные аналоги), которое улучшает адгезию краски и защищает от коррозии. Чугунные детали подвергаются дробеструйной очистке для снятия окалины и покраске эпоксидными грунтами. Важный нюанс: перед покраской поверхность должна быть обезжирена до степени чистоты, проверяемой тестом «водяная пленка». Любые остатки СОЖ (смазочно-охлаждающей жидкости) приведут к отслаиванию краски в процессе эксплуатации.
Маркировка деталей — обязательное требование прослеживаемости. Мы наносим лазерную гравировку с номером партии, датой производства и кодом материала непосредственно на незаметную часть кронштейна. Это позволяет в случае рекламации мгновенно идентифицировать условия производства конкретной детали. В одном из случаев нам удалось отследить причину брака до конкретной смены операторов и неисправного датчика температуры за полгода до обращения клиента, благодаря этой системе.
Упаковка также играет роль в сохранении качества. Кронштейны упаковываются в индивидуальные ячейки или разделяются прокладками, чтобы исключить контакт металлических поверхностей при транспортировке. Вибрация в пути может вызвать фреттинг-коррозию (контактную коррозию) в местах соприкосновения, если детали не зафиксированы жестко.
Действие: Убедитесь, что в спецификации на закупку четко прописаны требования к чистоте поверхности (Ra) и методу защиты от коррозии (например, Salt Spray Test не менее 72 часов по ISO 9227).
Экономические аспекты и логистика поставок
Стоимость литья кронштейна автомобильного двигателя формируется из множества факторов, и цена за килограмм отливки здесь является худшим метрикой для сравнения предложений. Реальная стоимость владения включает цену сырья, амортизацию оснастки, процент брака, затраты на логистику и таможенные пошлины. Китайские производители часто предлагают низкую цену за единицу продукции, но скрывают расходы на доставку и риски, связанные с качеством.
Минимальный объем заказа (MOQ) зависит от технологии. Для песчаного литья MOQ может составлять всего 50-100 штук, так как оснастка дешевая. Для литья под давлением минимальная партия обычно начинается от 1000 штук, чтобы оправдать стоимость стальной пресс-формы, которая может достигать $15,000-$30,000 в зависимости от сложности. Срок изготовления пресс-формы составляет 30-45 дней. Это нужно учитывать при планировании запуска нового продукта.
Логистика автокомпонентов требует особого подхода. Кронштейны — тяжелые и габаритные детали. Оптимизация упаковки (nested packing) позволяет увеличить загрузку контейнера на 15-20%, существенно снижая транспортные расходы на единицу товара. Мы используем возвратную тару для крупных контрактов, что устраняет затраты на утилизацию деревянных ящиков и картона.
Важным аспектом является сертификация. Для поставок в Россию и страны ЕАЭС обязательно наличие сертификата соответствия техническим регламентам Таможенного союза (ТР ТС 018/2011 «О безопасности колесных транспортных средств»). Без этого документа растаможка груза невозможна, а использование деталей в производстве автомобилей запрещено. Наши заводы имеют полный пакет сертификатов EAC, а также ISO 9001 и IATF 16949, что открывает двери к прямым контрактам с автозаводами.
Валютные риски и условия оплаты также влияют на итоговую цену. Работа по предоплате (100% T/T) снижает цену, но увеличивает риски покупателя. Оптимальной схемой является аккредитив или оплата части суммы после инспекции товара перед отгрузкой. Мы рекомендуем всегда проводить независимую инспекцию (например, силами SGS или Bureau Veritas) перед оплатой баланса. Стоимость инспекции ($300-$500) несопоставима с убытками от получения бракованного контейнера.
Действие: При расчете бюджета закладывайте резерв в 10-15% на логистические непредвиденные расходы и таможенную очистку. Запрашивайте условия поставки DAP (Delivered at Place) для минимизации своих рисков при транспортировке.
Часто задаваемые вопросы
Какой минимальный тираж необходим для заказа литья кронштейнов?
Минимальный тираж зависит от выбранной технологии. Для литья в песчаные формы мы можем изготовить партию от 50 штук, используя деревянные или пластиковые модели. Для литья под высоким давлением (HPDC) экономически целесообразный минимум составляет 1000–2000 штук из-за высокой стоимости металлической пресс-формы. Однако, если вы готовы оплатить стоимость формы полностью, мы можем запустить производство и меньшего количества, но удельная цена детали будет значительно выше.
Какие сроки производства типичной партии?
Срок производства складывается из времени изготовления оснастки и времени литья. Изготовление песчаной оснастки занимает 7–14 дней, стальной пресс-формы для HPDC — 30–45 дней. После утверждения образца первая партия готова через 15–20 дней. Таким образом, полный цикл от подписания контракта до отгрузки первой партии составляет от 25 дней (песчаное литье) до 60 дней (литье под давлением). Срочные заказы возможны с доплатой за ускоренное изготовление моделей.
Гарантируете ли вы отсутствие пористости в отливках?
Полностью исключить микропористость в литье невозможно, это физическая особенность процесса кристаллизации металла. Однако мы гарантируем, что уровень пористости не превысит допустимые нормы стандарта ASTM E505 (уровень 2 или ниже в критических зонах). Для ответственных деталей мы применяем технологию вакуумного литья и пропитку герметиком (impregnation), что делает деталь абсолютно газонепроницаемой. Каждая партия сопровождается рентгеновскими снимками контрольных образцов.
Можете ли вы выполнить полную механическую обработку?
Да, мы предоставляем услугу «под ключ», включающую литье, термообработку, механическую обработку на ЧПУ, нанесение покрытий и сборку (если требуется установка резьбовых втулок). Это избавляет вас от необходимости координировать работу нескольких подрядчиков и снижает риск ошибок при повторном базировании детали между операциями. Мы контролируем весь цикл внутри своего производства.
Как осуществляется контроль качества перед отгрузкой?
Мы следуем процедуре AQL (Acceptable Quality Level) уровня II. Проводится визуальный осмотр 100% продукции, измерительный контроль выборки согласно плану выборочного контроля. Для критических параметров (размеры посадочных мест, твердость) проводится 100% автоматический контроль или расширенная выборка. Клиент имеет право назначить своего инспектора для присутствия при финальной приемке. Отгрузка производится только после подписания акта выпуска качества (Release Note).
Заключение и рекомендации по выбору партнера
Выбор поставщика для литья кронштейна автомобильного двигателя — это стратегическое решение, влияющее на надежность вашего конечного продукта. Рынок переполнен предложениями, но лишь немногие производители обладают полным циклом компетенций: от металлургического анализа до прецизионной мехобработки. Экономия на этапе закупки часто оборачивается многократными потерями на этапе гарантийного обслуживания и репутационными рисками.
Наш опыт показывает, что успешное сотрудничество строится на прозрачности процессов и совместной инженерной работе. Мы не просто выполняем чертеж, мы анализируем его на предмет технологичности (DFM – Design for Manufacturing) и предлагаем оптимизации, которые снижают себестоимость без ущерба для качества. Например, изменение толщины стенки на 1 мм или радиуса галтели может убрать hotspot (горячую точку) и предотвратить усадочную раковину.
ООО «Даньдун Фудинг Строительная Техника» предлагает именно такой партнерский подход. Благодаря модернизации, проведенной в период с 2010 по 2014 год, наше предприятие оснащено автоматизированными линиями формовки и парком станков с ЧПУ, что позволяет выпускать более 2000 сертифицированных типов продукции. Наш ассортимент охватывает семь ключевых направлений, включая автомобильное литье, где мы производим такие ответственные детали, как держатели дифференциала, пружинные вешалки и торсионные пластины. Опыт экспорта в Германию, Японию, США и другие страны подтверждает нашу способность соблюдать строгие сроки и требования к качеству.
Если вы ищете надежного партнера, способного обеспечить стабильное качество, соблюдение сроков и полную документальную поддержку (EAC, ISO), рассмотрите наше предложение. Мы реализуем стратегию «зеленого литья», внедряя энергоэффективные решения и цифровизацию процессов, что делает нас конкурентоспособными на глобальном рынке. Мы готовы провести бесплатный аудит вашего текущего чертежа и рассчитать экономический эффект от перехода на наши технологии литья.
Не позволяйте скрытым дефектам стать проблемой вашего бизнеса. Доверьте производство критически важных узлов профессионалам с доказанным опытом и собственной лабораторией контроля качества.
Свяжитесь с нами сегодня для обсуждения вашего проекта и получения детального технико-коммерческого предложения. Наши инженеры готовы ответить на любые технические вопросы и предложить оптимальное решение для вашей задачи.